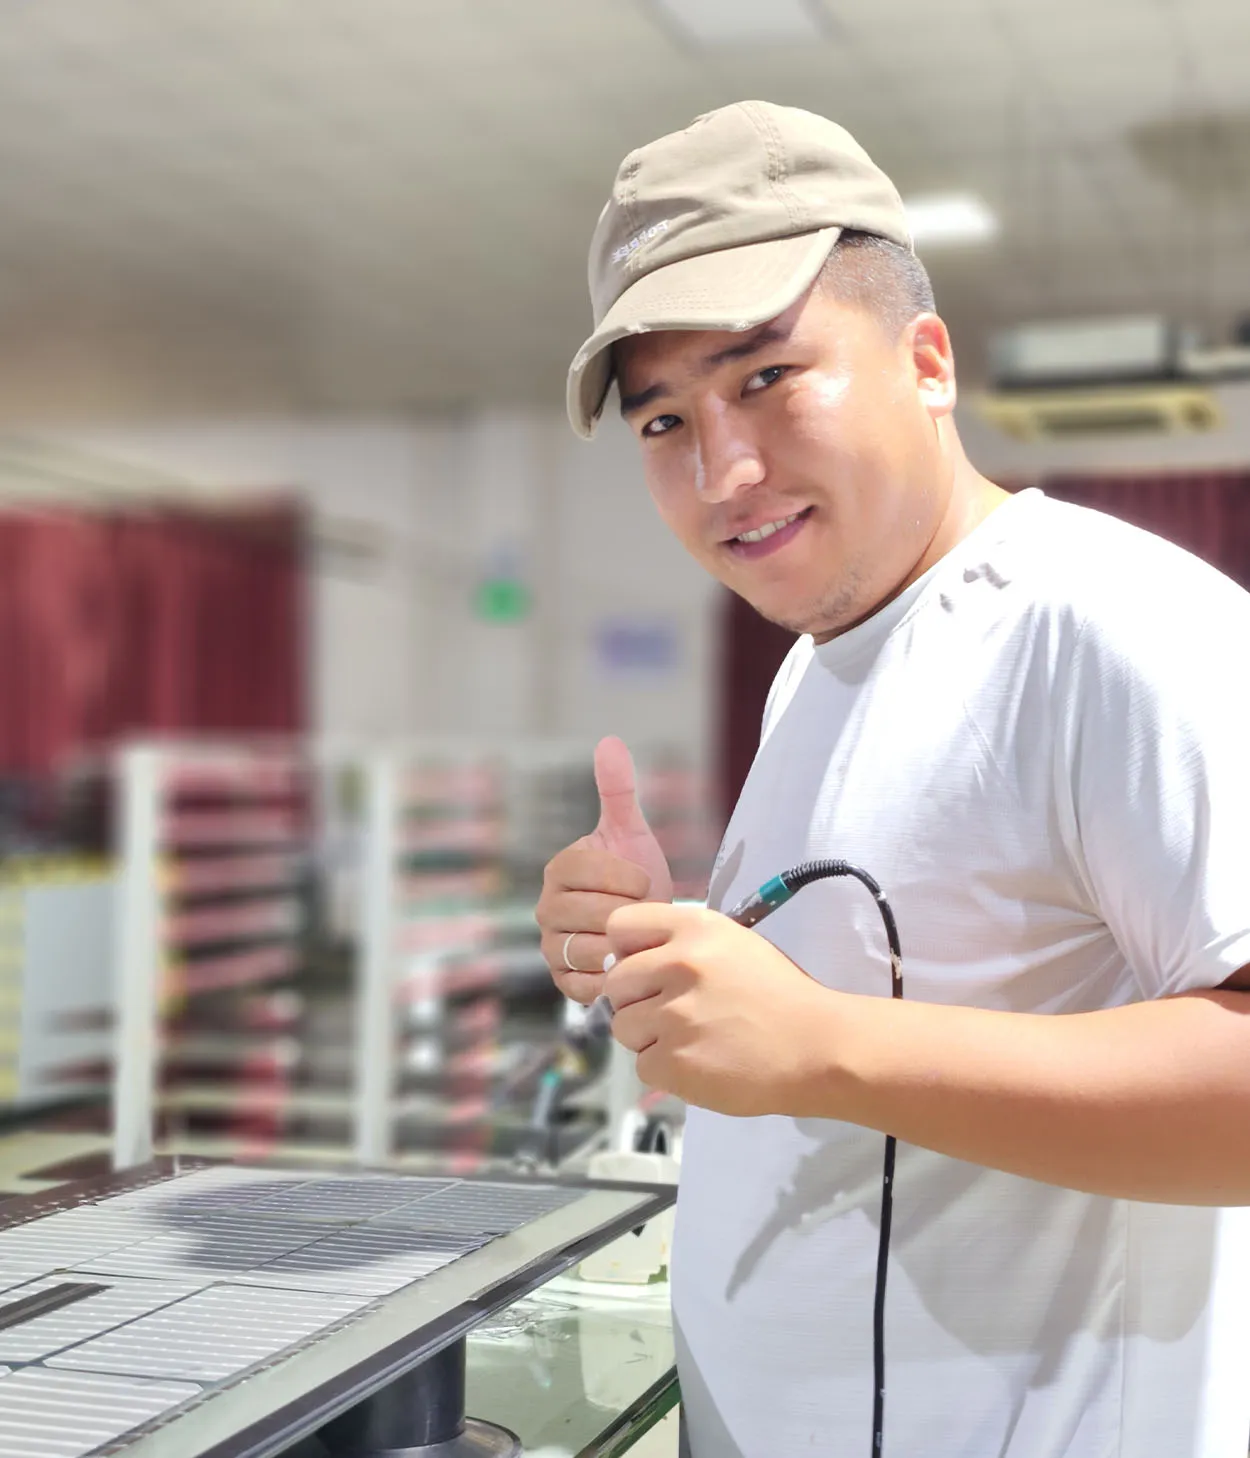
빠른 답변: 정션 박스 조립 라인은 느슨한 커버, 다이오드, 하우징, 케이블 및 커넥터를 완성된 PV 정션 박스로 만듭니다. 완전 자동 구성에서는 MC4 커넥터 조립, 정션 박스 하우징 조립, 커넥터 삽입을 포함한 케이블 절단 및 압착, 전기 테스트 및 레이저 마킹을 포함한 용접, 케이블 고정의 다섯 가지 기계 그룹으로 구성되며, 시간당 약 1,000개의 정격 출력으로 하나의 인라인 흐름으로 배열됩니다. 공정 순서는 고정되어 있지만 모듈은 그렇지 않습니다. 동일한 레이아웃이 반자동 형태로도 제공되며, 하나의 라인에서 서로 다른 정션 박스 모델을 실행하도록 고정구를 변경할 수 있습니다.
이 페이지에서는 각 기계 그룹이 수행하는 작업, 라인의 정격, 어떤 정션 박스를 기반으로 제작되는지, 그리고 라인이 홀에 어떻게 맞춰지는지를 결정하는 전력 및 공기 요구 사항을 설명합니다.
라인이 조립하는 것
이 라인이 조립하는 유형의 모듈 정션 박스는 작고 고도로 표준화된 어셈블리입니다. 3다이오드 박스의 자재 명세서는 짧습니다. 커버 3개, 다이오드 3개, 좌측, 중간 및 우측 하우징, 잠금 걸쇠 2개, 케이블 2개, 그리고 수형 1개와 암형 1개 커넥터 세트입니다. 라인은 모듈 생산과 일치하는 속도로 해당 부품을 올바른 순서로 배치, 압착, 용접, 테스트 및 마킹해야 합니다.
박스 자체는 사업의 모듈 측면을 위해 지정됩니다. 1500 V 정격 전압, 장착된 다이오드에 따라 20 A에서 35 A의 정격 전류, 보호 등급 II, IP68 밀봉, PPO 절연, 그램 단위로 계량되는 포팅 컴파운드, 그리고 정의된 외경을 가진 12 AWG 케이블입니다. 인증은 일반적으로 정션 박스 제품에 대해 IEC 62790에 따른 TUV 및 UL입니다. 버스바가 물리적으로 분리되어 집중 가열을 줄이는 분할 박스 구조도 사용됩니다.
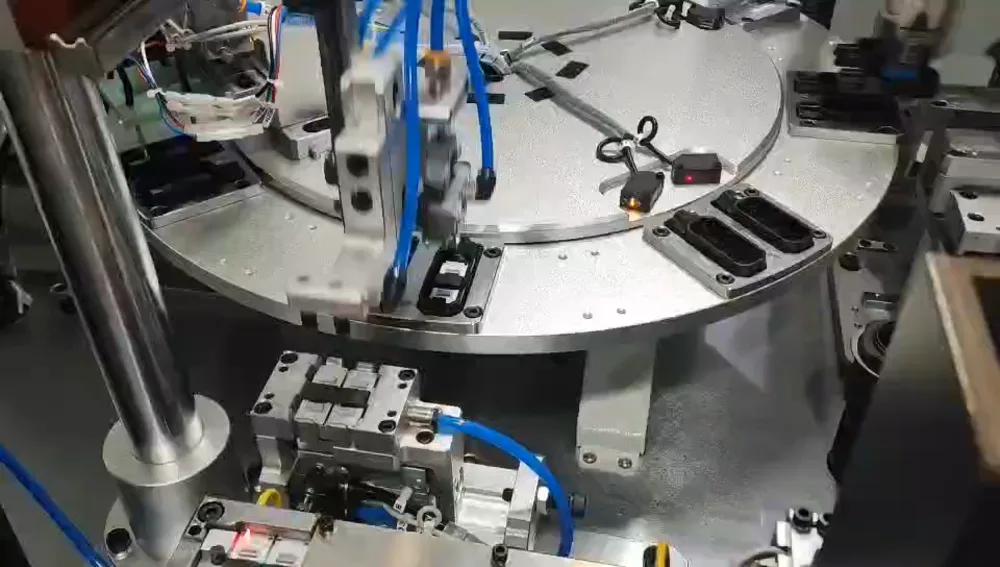
다섯 가지 기계 그룹
| 기계 그룹 | 장비 범주 | 자동 구성의 유닛 |
|---|
| MC4 커넥터 조립 기계 | 박스 케이블을 종단하는 수형 및 암형 커넥터 세트를 조립합니다. | 1 |
| 정션 박스 하우징 조립 기계 | 다이오드를 배치하고 하우징 섹션을 조립합니다. 테스트 및 마킹을 포함합니다. | 2 (하나는 양극 및 중간, 하나는 음극) |
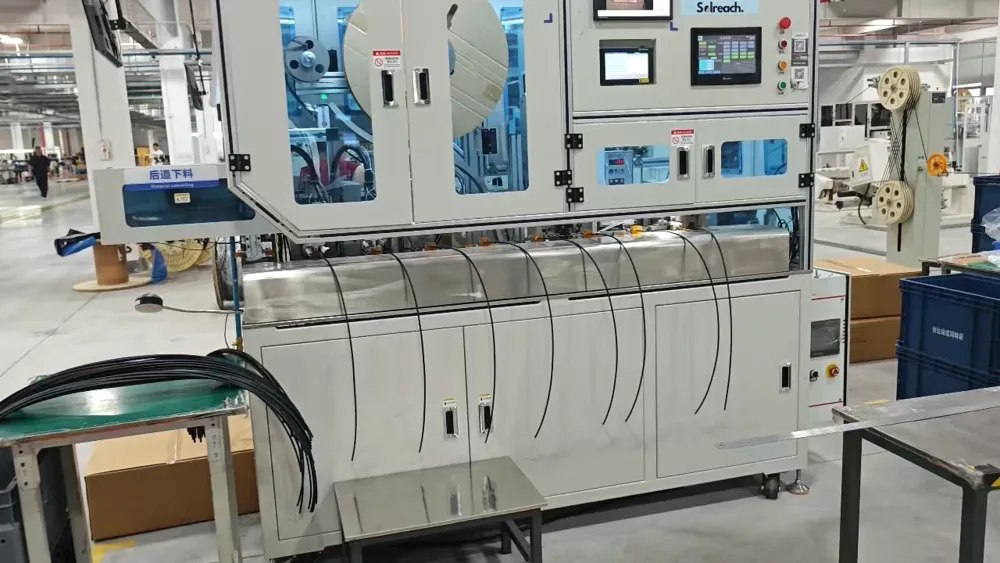
| 케이블 절단, 압착 및 커넥터 삽입 | 케이블을 길이에 맞게 절단하고, 단자를 압착하고, 커넥터를 삽입하고, 너트를 고정합니다. | 2 (하나는 양극, 하나는 음극) |
| 용접, 테스트 및 마킹 기계 | 와이어 리벳팅, 초음파 용접, 전기 성능 테스트 및 레이저 마킹을 하나의 스테이션에서 수행합니다. | 2 (하나는 양극 및 중간, 하나는 음극) |
| 케이블 고정 기계 | 포장 전 케이블의 최종 고정 및 정리. | 2 (하나는 양극, 하나는 음극) |
양극 및 음극 박스는 동일한 라인 내부의 별도 병렬 모듈에서 실행되므로 하우징, 케이블, 용접 및 고정 그룹이 쌍으로 나타납니다. 라인은 아일랜드가 아닌 인라인 흐름으로 배치되어 스테이지 간에 자재를 수동으로 이송할 필요가 없습니다.
라인 내부의 공정 순서
중요한 순서는 용접 스테이션 내부에 있습니다. 그곳에서 전기적 접합과 박스의 추적성이 생성되기 때문입니다: 와이어 리벳팅 → 초음파 용접 → 전기 성능 테스트 → 레이저 마킹. 리벳팅은 먼저 기계적 접합을 고정하고, 용접은 솔더를 추가하지 않고 전기적 연결을 만들며, 테스트는 마킹되기 전에 박스를 거부하고, 레이저는 이미 통과한 박스에 식별 정보를 마킹합니다.
그 상류에서 케이블 경로는 길이에 맞게 절단되고, 벗겨지고, 단자에 압착되고, 커넥터와 고정 너트가 장착됩니다. 하류에서는 완성된 케이블이 고정되고 정리됩니다. 테스트와 마킹이 인라인에 있기 때문에 불량 박스는 최종 검사에서 발견되는 것이 아니라 스테이션에서 제거되며, 마킹된 박스를 다시 테스트할 필요가 없습니다.
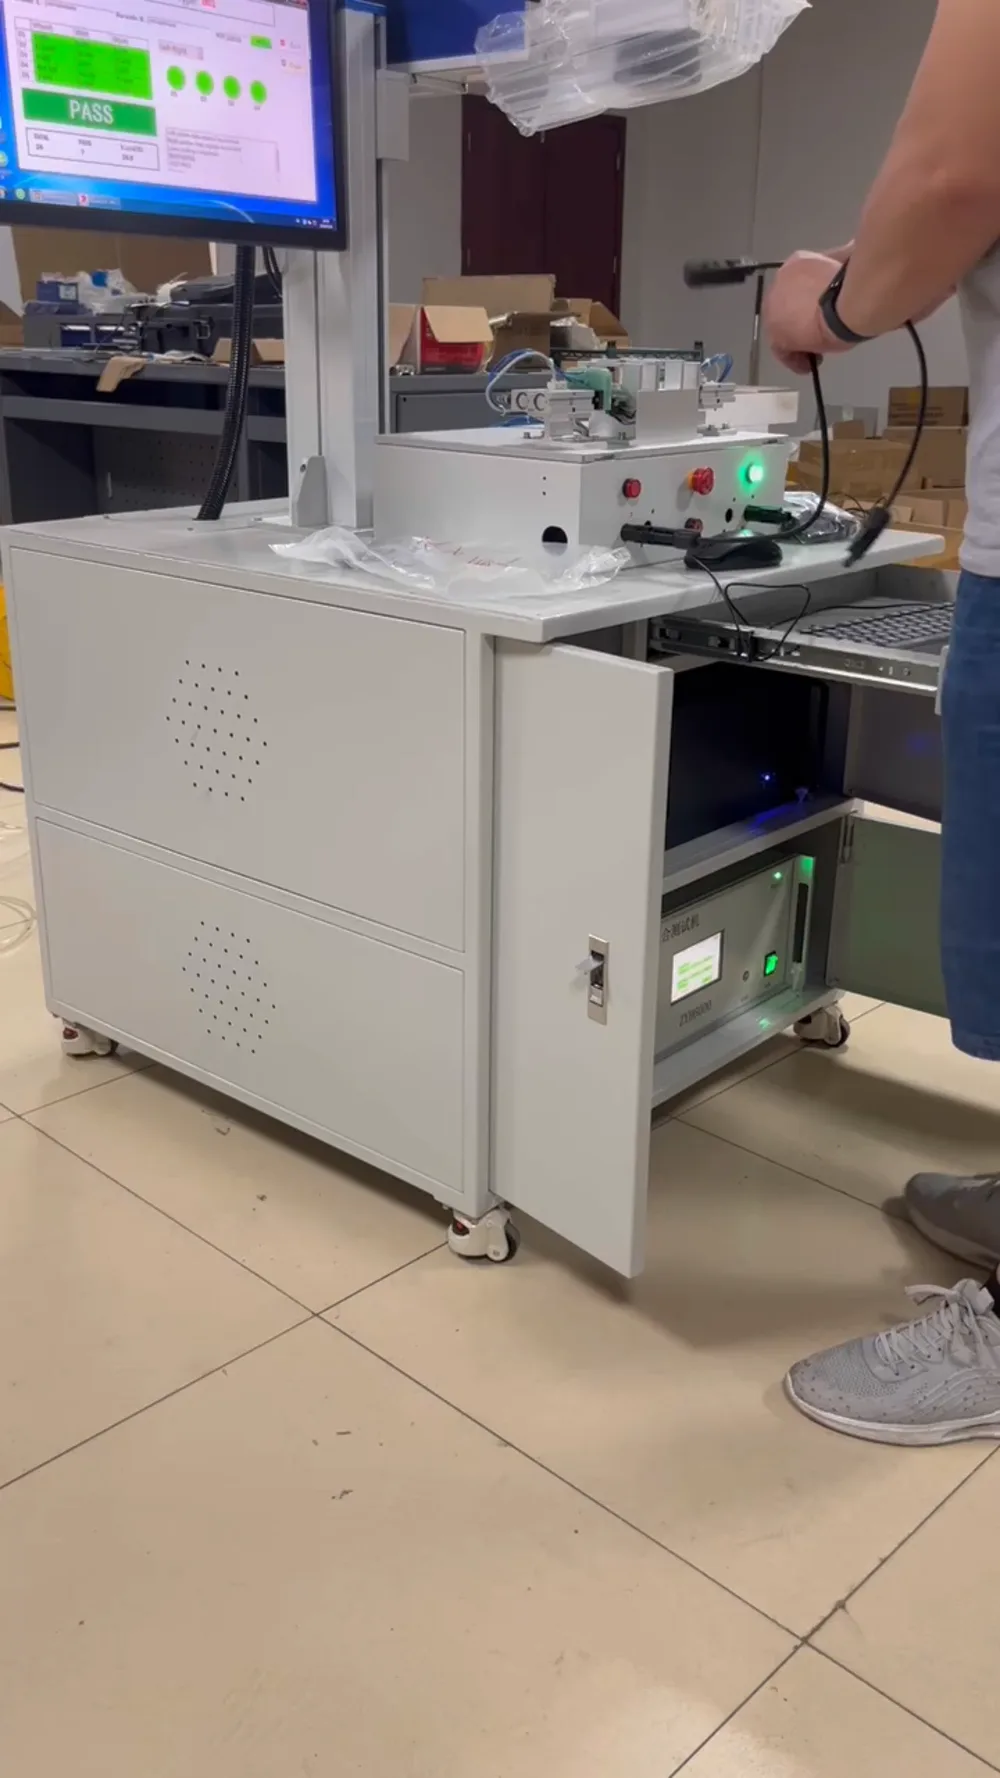
자동 및 반자동 구성
모든 물량이 자동 레이아웃을 정당화하지는 않습니다. 반자동 구성은 더 적은 통합 모듈과 일부 스테이지 간 수동 이송으로 동일한 공정 순서를 다룹니다:
| 반자동 모듈 | 기능 |
|---|
| 와이어 및 주석이 있는 와이어 절단 및 압착 단자 | 케이블 끝을 준비합니다. 한 쌍으로 공급됩니다. |
| 테스트 및 마킹 기계 | 전기 테스트 및 마킹, 한 쌍으로 공급됩니다. |
| 케이블 및 다이오드 압착 기계 | 다이오드 연결을 케이블에 압착합니다. |
| 콜드 프레스 기계 | 기계적 접합을 압착합니다. 한 쌍으로 공급됩니다. |
| 초음파 용접 기계 | 전기적 접합을 용접합니다. |
| 나사 기계 | 나사 연결을 고정합니다. |
실질적인 차이는 박스당 노동량과 스테이션 사이에 얼마나 많은 취급이 있는지입니다. 자동 레이아웃은 시간당 약 1,000개의 로딩 포인트 사이에서 무인 실행을 위해 지정됩니다. 반자동 레이아웃은 동일한 접합 품질을 유지하지만 이송 지점에 작업자가 필요합니다.
출력, 전환 및 속도를 제한하는 요소
완전 자동 라인의 정격 출력은 시간당 약 1,000개로, 기가와트 규모의 모듈 라인 소비량을 훨씬 초과하므로 정션 박스 라인이 공장의 제약이 되는 경우는 드뭅니다. 실제로 처리량을 제한하는 것은 정상 상태 속도가 아니라 전환입니다.
모델 전환은 라인을 재구축하는 것이 아니라 지그와 부품 교체로 처리됩니다. 지그 세트나 개별 부품을 교체하면 동일한 스테이션에서 서로 다른 정션 박스 모델과 서로 다른 커넥터 유형을 운용할 수 있습니다. 여러 모듈 포맷을 생산하는 공장의 경우, 사양 질문은 따라서 최고 속도가 아니라 라인이 감당해야 하는 모델 수와 전환 빈도입니다.
스테이션별 유틸리티 및 환경
| 스테이션 | 전력 | 압축 공기 |
|---|
| 프런트엔드 어셈블리 머신 | AC 380 V ±5%, 정격 약 3 kW | 0.5 MPa 이상, 정적 0.6 ±0.1 MPa, 물과 오일 여과 |
| 클립(버클링) 머신 | AC 220 V ±5%, 정격 약 4 kW | 0.5 MPa 이상, 여과 |
| 리어엔드 어셈블리 머신 | 단상 380 V, 50-60 Hz, 정격 35 kW | 제곱센티미터당 5~7 kgf |
라인 공통 환경: 주변 온도 -10~45°C, 상대 습도 20~80% RH, 50 Hz 전원 ±5% 허용 오차, 현장에 유해 가스 없음. 리어엔드 머신은 계획해야 하는 전기 부하인데, 정격 전력이 프런트엔드 스테이션보다 한 자릿수 높기 때문입니다. 공기 품질은 공기량보다 중요합니다. 매뉴얼은 물과 오일을 여과할 것을 요구하며, 대부분의 스테이션 알람은 명시된 범위를 벗어난 압력이나 막힌 필터로 인해 발생합니다.
FAQ
태양광 정션 박스 조립 라인이란 무엇인가요?
모듈 정션 박스를 개별 부품(하우징, 다이오드, 커버, 케이블, 커넥터)으로부터 조립하는 기계 세트입니다. 모듈 라인과는 별도의 라인이며, 프레이밍 및 정션 박스 스테이션에서 박스가 모듈에 장착되기 때문에 보통 모듈 라인과 나란히 운용됩니다.
시간당 정션 박스를 몇 개 생산할 수 있나요?
완전 자동 구성은 시간당 약 1,000 pcs로 정격됩니다. 실제 생산량은 모델 간 라인 전환 빈도와 로딩 지점의 인력 배치에 따라 달라집니다.
라인에 몇 명의 작업자가 필요한가요?
자동 레이아웃은 로딩 지점 사이의 무인 운전을 위해 설계되어 운전 인력이 적습니다. 반자동 레이아웃은 동일한 접합 기술을 사용하지만 여러 단계 사이에 수동 이송을 유지하며, 추가 작업자가 필요한 곳이 바로 그 부분입니다.
어떤 정션 박스 유형을 운용할 수 있나요?
1500 V 및 20~35 A 등급의 3다이오드 박스로, 표준 및 분할 구조 모두 가능하며 MC4 계열 커넥터를 사용합니다. 서로 다른 하우징 크기와 커넥터 유형은 라인을 재구축하는 것이 아니라 지그와 개별 부품을 교체하여 처리합니다.
설치 전에 어떤 유틸리티가 준비되어야 하나요?
프런트엔드 스테이션용 3상 380 V, 클립 머신용 220 V, 리어엔드 머신용 정격 35 kW의 단상 380 V 전원, 그리고 물과 오일을 여과한 0.5 MPa 이상의 청정 압축 공기입니다. 바닥 면적은 라인과 함께 발행되는 레이아웃 도면을 따릅니다.
테스트와 마킹도 라인의 일부인가요?
예. 전기 성능 테스트와 레이저 마킹은 용접 그룹 내부에 인라인으로, 리벳팅, 용접, 테스트, 마킹 순서로 진행됩니다. 이 순서는 박스가 합격한 후에만 마킹된다는 것을 의미하므로, 마크를 완성된 어셈블리의 추적성 참조로 사용할 수 있습니다.
최종 생각
정션 박스 라인은 기계 사진이 아니라 세 가지 숫자로 구매됩니다. 감당해야 하는 모델 수, 허용할 수 있는 전환 시간, 그리고 홀이 실제로 공급할 수 있는 유틸리티, 특히 35 kW 리어엔드 부하입니다. 이것들을 확정하면 자동과 반자동 사이의 선택은 보통 스스로 정해집니다. 자동 레이아웃은 물량과 모델 구성이 무인 운전이 가능할 만큼 안정적일 때만 그 비용을 회수하기 때문입니다. 문의 시 정션 박스 도면과 연간 물량을 보내고, 해당 특정 박스에 대한 스테이션 목록과 레이아웃 도면을 요청하여 서로 다른 제안을 동일한 기준으로 비교할 수 있도록 하십시오.