태양광 패널 라미네이터 — 라미네이션 공정 설명
목차
빠른 답변: 라미네이션은 느슨하게 쌓인 유리, 봉지재, 상호 연결된 셀 및 백시트를 하나의 밀봉된 견고한 유닛으로 만드는 단계입니다. 라미네이터는 진공을 걸어 갇힌 공기를 제거한 다음, 플래튼이 스택을 가열하여 EVA가 가교될 때까지 압력을 가합니다. 공정 윈도우는 좁습니다: 가교는 약 140 °C에서 150 °C 사이에서 진행되며, 스택은 봉지재가 여전히 유동성이 있어 기포 형성에 취약한 약 120 °C 부근의 영역을 통과하고, 냉각은 셀에 열 응력을 피하기 위해 약 20 °C 단계로 제어되어야 합니다. 플래튼 전체의 온도 균일성은 품질을 결정하는 사양입니다. 왜냐하면 차가운 모서리는 미경화 봉지재를 남기고 핫스팟은 이를 열화시키기 때문입니다. 두 가지 불량은 최종 검사에서 동일하게 보이지만 옥외에서 5년 후에는 매우 다르게 거동합니다.
PV 모듈 제조 · Ooitech의 Jerry 작성
태양광 패널 생산 공정: 라미네이션
오늘은 태양광 모듈 제조의 핵심 공정 중 하나를 살펴보겠습니다: 라미네이션.
태양광 모듈 생산 라인에서 라미네이션은 단순한 가열 단계가 아닙니다. 이는 완성된 태양광 패널의 최종 성능, 신뢰성, 외관 및 사용 수명을 결정하는 가장 중요한 공정 중 하나입니다. 제어된 온도, 진공 및 압력을 통해 태양전지, 유리, EVA 또는 POE 봉지재, 백시트 및 기타 재료가 견고한 일체형 모듈로 접합됩니다.
좋은 라미네이션 공정은 장기적인 전력 출력을 개선하고 모듈을 습기, 기계적 응력, 열 순환, 그리고 옥외 기상 조건으로부터 보호합니다. 라미네이션이 잘 제어되지 않으면 기포, 접착 불량, 셀 균열, 가장자리 결함, 또는 캡슐화재 가교 부족과 같은 문제가 발생할 수 있습니다.
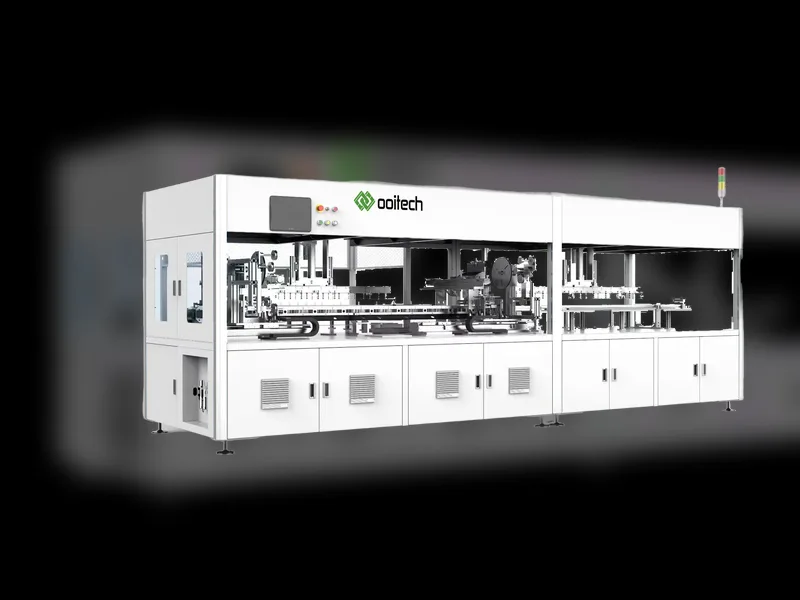
태양광 모듈의 작동 원리 라미네이터
일반적인 태양광 패널 라미네이터는 주로 다음 부품으로 구성됩니다:
| 주요 부품 | 기능 |
|---|---|
| 바닥 플레이트 / 가열 플레이트 | 평평한 가열 표면입니다. 일반적으로 고온 오일 또는 전기 가열봉으로 가열되어 필요한 공정 온도에 도달합니다. |
| 상부 커버 | 실리콘 멤브레인, 밀봉 링 및 관련 부품이 장착되어 있습니다. 아래로 이동하여 챔버를 닫고 멤브레인을 통해 압력을 가합니다. |
| 상부 챔버 | 상부 커버와 실리콘 멤브레인 사이의 공간입니다. |
| 하부 챔버 | 닫힌 후 가열 플레이트와 상부 커버 사이의 공간입니다. |
| 진공 펌프 | 상부 또는 하부 챔버를 진공으로 만들고 모듈 스택에서 공기를 제거하는 데 사용됩니다. |
| 공기 펌프 / 팽창 시스템 | 라미네이션 중 상부 또는 하부 챔버에 공기를 주입하고 압력을 가하는 데 사용됩니다. |
이 주요 부품들을 이해한 후, 라미네이터가 단계별로 어떻게 작동하는지 살펴볼 수 있습니다.
1단계: 커버 닫기
모듈이 라미네이터에 들어간 후, 상부 커버는 유압 실린더의 힘으로 아래로 이동합니다. 올바른 위치에 도달하면 상부 커버의 실링 링이 바닥 플레이트에 밀착되어 밀폐된 공간을 만듭니다. 이 밀폐된 공간이 하부 챔버입니다.

도면은 단순해 보일 수 있지만 기본 구조를 명확히 설명하는 데 도움이 됩니다.
2단계: 하부 챔버 진공화
챔버가 얼마나 빨리 진공될 수 있는지, 그리고 어떤 펌프 조합이 그 작업을 수행하는지는 다음에서 다룹니다: 라미네이터 진공 펌프 및 EVA 탈기 창.
진공 펌프가 챔버를 배기하기 시작합니다. 많은 생산 현장에서 진공 공정은 약 6분 동안 지속되지만, 정확한 시간은 모듈 유형, 봉지재 재료, 라미네이터 설계 및 공정 레시피에 따라 달라집니다.
진공화 동안 바닥 플레이트는 이미 가열되어 있습니다. 모듈이 라미네이터에 들어가면 가열 플레이트의 설정 온도에 도달할 때까지 지속적으로 가열됩니다. 이 가열 단계에서 봉지재 필름이 녹기 시작하여 고체 상태에서 유동 상태로 변화합니다.
진공 환경은 용융된 봉지재와 모듈 스택 내부의 공기 및 휘발성 가스가 빠져나갈 수 있게 합니다. 이것은 매우 중요합니다. 봉지재가 경화되기 시작하기 전에 갇힌 가스를 제거하지 않으면 라미네이션 후 모듈 내부에 기포가 남을 수 있습니다.
3단계: 상부 챔버 가압 및 라미네이션 압력
진공화 후 상부 챔버에 공기를 주입합니다. 실리콘 멤브레인은 유연한 재료이므로 공기 압력에 의해 팽창하고 변형됩니다. 그런 다음 모듈 표면에 밀착되어 균일한 압력을 가합니다.
이 압력은 남아 있는 기포를 모듈 밖으로 밀어내는 데 도움이 됩니다. 동시에 열과 압력의 조합으로 유동 상태의 봉지재가 경화 및 가교되기 시작합니다. 봉지재는 점차 액체와 같은 상태에서 안정적인 고체 접합층으로 변화합니다.

이 개략도는 공기 주입 후 실리콘 멤브레인이 모듈에 밀착되는 것을 보여줍니다. 또한 압력 하에서 용융된 봉지재가 과도하게 밀려나오는 것을 방지하는 데 도움이 됩니다.
4단계: 압력 유지 및 경화
상부 챔버가 필요한 압력에 도달하면 라미네이터는 이 압력을 일정 시간 동안 유지합니다. 이 유지 기간 동안 봉지재는 필요한 가교 정도에 도달할 때까지 계속 가교됩니다.
공정이 완료된 후, 하부 챔버에 공기를 주입하여 진공 상태를 해제합니다. 동시에 상부 챔버는 진공 상태로 만들어 압력을 해제합니다. 그런 다음 상부 커버가 바닥판에서 분리되고, 모듈은 하역 전에 냉각 챔버로 이동합니다.

웹사이트에서 가져온 이 개략도는 공정 흐름에 대한 전반적인 아이디어를 제공합니다.
중요한 공정 참고 사항
논스틱 천이 필요합니다
모듈은 실리콘 멤브레인이나 가열판에 직접 접촉하지 않습니다. 그 사이에 논스틱 천 한 겹이 놓입니다. 주요 기능은 용융된 EVA 또는 기타 봉지재가 가열판이나 실리콘 멤브레인에 달라붙는 것을 방지하는 것입니다.
현대 라미네이터는 일반적으로 세 개의 작업 챔버를 사용합니다
대부분의 현대 PV 모듈 라미네이터는 세 개의 작업 챔버로 설계되며, 각 챔버는 서로 다른 공정 목적을 가지고 있습니다.
| 단계 | 주요 목적 | 일반적인 공정 특징 |
|---|---|---|
| 1단계 | 봉지재를 용융하고 기포를 제거합니다 | 낮은 온도, 진공, 그리고 더 작은 압력. 재료와 레시피에 따라 보통 약 120°C입니다. |
| 2단계 | 봉지재 가교 및 최종 접합 | 더 높은 온도와 더 높은 압력. 재료와 레시피에 따라 보통 약 140°C입니다. |
| 3단계 | 냉각 및 형상 안정화 | 진공, 매우 작은 압력, 그리고 약 20°C의 낮은 플레이트 온도로 모듈을 냉각합니다. |
세 단계를 사용하는 이유는 주로 생산 효율성과 공정 안정성을 향상시키기 위해서입니다.
1단계에서 주요 목표는 봉지재를 용융하고 기포를 제거하는 것입니다. 온도가 너무 높지 않아야 하고 압력이 너무 크지 않아야 합니다. 봉지재가 너무 일찍 가교되기 시작하면 내부 기포가 제대로 빠져나가지 못하고 완성된 모듈 내부에 기포가 남을 수 있습니다.
2단계에서 주요 목표는 가교입니다. 온도가 더 높고 압력이 더 커서 봉지재 경화 반응을 가속화하고 접합 성능을 향상시키는 데 도움이 됩니다.
3단계에서는 냉각이 주요 작업입니다. 냉각 중 변형이나 휨을 줄이기 위해 약간의 압력만 필요합니다.
라미네이션 공정에서 흔한 이상 현상
| 불량 | 가능한 원인 |
|---|---|
| 태양전지 표면의 기포 | 1단계 온도가 너무 높아 기포가 빠져나가기 전에 봉지재가 가교되거나, 진공 상태가 비정상적이거나, 진공 속도가 충분하지 않거나, 진공 시간이 너무 짧은 경우. |
| 가장자리 또는 네 모서리의 눈꽃 모양 기포 | 라미네이팅 프레임 높이가 부적합하거나 프레임 크기가 모듈과 제대로 맞지 않을 수 있습니다. |
| 박리 강도 또는 가교도가 불량함 | 온도가 너무 낮거나, 압력이 너무 작거나, 유지 시간이 너무 짧거나, 봉지재 품질 문제. |
| 라미네이션 후 셀 균열 | 라미네이션 압력이 너무 높거나, 고온 천에 이물질이 있거나, 천 표면이 고르지 않은 경우. |
| 리본 영역 주변의 기포 | 플럭스 품질 문제, 플럭스가 완전히 건조되지 않음, 또는 솔더링 관련 잔류물 문제. |
안정적인 모듈 품질을 위해 라미네이션 레시피는 한 제품에서 다른 제품으로 맹목적으로 복사해서는 안 됩니다. 유리 두께, 셀 기술, 봉지재 유형, 모듈 크기, 백시트 구조 및 생산 속도가 다르면 모두 레시피 조정이 필요할 수 있습니다.
Ooitech의 견해
장비 공급업체로서 우리는 이렇게 봅니다: 라미네이션은 작은 공정 편차가 가시적인 품질 문제로 나타나는 곳이므로, 공장은 라미네이터 레시피를 단순한 기계 설정이 아닌 관리된 생산 파라미터로 취급해야 합니다. MBB, TOPCon, IBC 또는 시нгled 제품과 같은 고효율 모듈의 경우, 균일한 압력, 안정적인 진공 성능 및 올바른 가열 구역이 특히 중요합니다. 왜냐하면 셀 구조와 상호 연결 설계가 응력에 더 민감할 수 있기 때문입니다. Ooitech는 좋은 모듈 라인은 장비 구매뿐만 아니라 공정 교육, 재료 거동 및 일일 유지보수를 하나의 안정적인 생산 시스템으로 일치시키는 것이라고 믿습니다.