PV 모듈 신뢰성 시험: 전체 목록, 각 시험이 파괴하는 것, 그리고 사내에서 실행할 수 있는 시험
목차
PV 모듈 신뢰성 시험은 고정된 가속 시험 목록으로 귀결되며, 각 시험은 모듈의 특정 부분을 파괴하도록 설계되고, 각 시험은 동일한 네 가지 측정값—IV 전력, 전계발광, 육안 검사 및 절연 저항—을 통해 판독됩니다. IEC 61215는 인증 기준선을 설정하며, 고객 사양 및 PVEL과 같은 제3자 프로그램이 그 위에 심각도를 추가합니다. 아래는 전체 시험 목록, 각 시험이 실제로 파괴하려는 대상, 그리고 모듈의 어느 쪽—셀 또는 라미네이트—이 보통 먼저 고장 나는지입니다.
먼저 읽어야 할 사항: 약어는 표준이 아닙니다
표로 들어가기 전에, 조달 회의에서 많은 혼란을 줄여줄 한 가지 경고가 있습니다. 이 시험들에 대한 업계 약어는 일관성 없이 사용되며, 일부는 참조한다고 주장하는 표준과 모순됩니다.
IEC 61215-2는 절차를 MQT 항목으로 번호를 매깁니다. 관련된 항목은 다음과 같습니다:
| IEC 61215-2 절차 | MQT 번호 |
|---|---|
| 핫 스팟 내구성 시험 | MQT 09 |
| 열 사이클링 시험 | MQT 11 |
| 습도-동결 시험 | MQT 12 |
| 습열 시험 | MQT 13 |
| 습윤 누설 전류 시험 | MQT 15 |
| 기계적 하중 시험 | MQT 16 |
| 우박 시험 | MQT 17 |
| 바이패스 다이오드 열 시험 | MQT 18 |
이제 동일한 시험이 견적 패키지와 내부 보고서에서 일반적으로 어떻게 작성되는지 비교해 보십시오:
- HF 는 일상적으로 우박을 의미하는 데 사용됩니다. IEC 61215에서 HF는 습도-동결 사이클(MQT 12)입니다. 우박 충격은 MQT 17이며 HF 지정이 없습니다.
- DH 는 때때로 동결 단계가 있는 습열을 의미하는 데 사용됩니다. 습열은 MQT 13이고, 동결 단계는 별도의 습도-동결 시험(MQT 12)입니다.
- HS 는 핫 스팟 및 과습도 침지
모두에 사용되며, 습도 침지는 IEC 61215 절차 이름이 전혀 아닙니다—표준의 습열 절차는 DH입니다. 이 중 어느 것도 지나친 규칙주의가 아닙니다. 시험 사양에 HF라고 쓰여 있고 공급업체는 이를 습도-동결로 읽고 고객은 우박으로 읽는다면, 그 차이는 견적서가 아니라 인증 보고서에서 발견하게 될 것입니다.
약어가 아니라 MQT 번호를 쓰십시오.
| 인증 시험 | 시험 | 시뮬레이션 대상 | 일반적 심각도 |
|---|---|---|---|
| IEC 참조 | 열 사이클링(TC) | 주야 및 계절 온도 변화 | MQT 11 |
| −40 °C ~ +85 °C; 인증에는 200 사이클, 스크리닝에는 50 사이클 | 습도-동결(HF) | 습기가 있는 상태의 동결-해동 | MQT 12 |
| 습기 노출 후 동결 단계가 있는 사이클 | 습열(DH) | 덥고 습한 해안 또는 열대 기후 | MQT 13 |
| 85 °C / 85 %RH에서 1,000 h; 고객은 종종 2,000 h로 연장 | 핫 스팟 내구성 | 부분 음영으로 셀이 역바이어스에 강제됨 | MQT 09 |
| 1 sun에서 5 h 동안 부분 음영된 셀 하나 | 우박 충격 | 얼음으로 인한 기계적 충격 | MQT 17 |
| 정의된 충격 지점에서 지정된 얼음 공 질량 및 속도 | 기계적 하중 | 라미네이트에 가해지는 바람 및 눈 압력 | MQT 16 |
| 전면 및 후면에 균일 하중, 일반적으로 2,400 Pa 이상 | UV 전처리 | 수년간의 자외선 노출 | 정의된 UV 선량, 양면형의 경우 전면 및 후면 |
| IEC 61215-2 | 습윤 누설 전류 | 습한 조건에서의 절연 무결성 | MQT 15 |
| 모듈을 적신 상태에서 측정한 절연 저항 | 바이패스 다이오드 열 | 지속적인 바이패스 전류 하의 다이오드 발열 | MQT 18 |
온도 모니터링과 함께 다이오드에 강제 전류 인가 이 목록에 대해 두 가지는 분명히 말할 가치가 있습니다. TC50은 내부 개발을 위한 스크리닝 시험이고, TC200이 인증에 요구되는 것입니다.
그리고 DH1000은 인증 기준선입니다—고객이 DH2000을 요청하는 것은 두 배의 노출을 요청하는 것이며, 이는 서류 작업이 아니라 실제 엔지니어링 차이입니다.
확장 및 시장별 시험
| 인증 시험 | 이들은 IEC 61215 인증 요구사항이 아닙니다. 제3자 프로그램, 고객 사양 또는 목적지 시장에서 비롯되며, 많은 입찰 요구사항이 실제로 여기에 있습니다. | 요청되는 이유 |
|---|---|---|
| 비고 | PID, 연장된 기간 | 고전압 시스템 스트레스, 나트륨 이온 이동 |
| 제3자 프로그램은 일반적으로 85 °C / 85 %RH에서 −1,000 V 또는 −1,500 V를 인가하여 192 h 동안 실행하며, 이는 표준의 더 짧은 기간에 대비됩니다. 유틸리티 규모 입찰에서 자주 요구됨 | 습열, 연장 | 인증 노출의 두 배 |
| 염수 분무 부식 | 해안 및 해상 설치 | IEC 61701 — 금속화, 프레임 및 상호 연결부를 공격 |
| 암모니아 부식 | 농업 및 축산 인접 부지 | IEC 62716 — 금속화, 봉지재 및 프레임을 공격 |
| 모래와 먼지 | 사막 및 건조 지역 | 반사 방지 코팅과 유리의 마모, 그리고 축적 |
| 적설 하중 | 지속적인 정적 하중, 반복적이지 않음 | 반복적인 사이클링이 아닌 장시간 정적 처짐 |
| 침지식 | 홍수 위험 및 부유식 응용 | 완전한 밀봉 실패가 고장 모드 |
| 임펄스 / 서지 | 낙뢰 유도 과도 현상 | 정션 박스 보호 및 절연 이격 |
실제로 고장 나는 것: 셀 측 대 모듈 측
이 부분이 생산에서 가장 중요한데, 고장이 셀 공급업체를 가리키는지 자체 라미네이션 및 조립 라인을 가리키는지 알려주기 때문입니다. 아래 표는 이러한 테스트에 관한 중국 산업 편찬물에 보고된 고장 원인을 테스트별로 재구성하여 통합한 것입니다.
| 인증 시험 | 셀 측 원인 | 모듈 측 원인 |
|---|---|---|
| 광 유도 열화(LID) | 붕소 도핑 실리콘에서 빛에 의해 활성화되는 붕소-산소 복합체; 높은 산소 함량; 소결 및 어닐링 오프-윈도우; 웨이퍼 내 금속 오염 | 셀의 어닐링 상태를 변화시키는 라미네이션 및 경화 온도; 결함 활성화를 가속하는 라미네이트 내 불리한 수소 환경 |
| LeTID, 후기 열화 | 웨이퍼 내 수소 분포; 소결 및 어닐링 파라미터 드리프트; 탄소 및 금속 오염 | 추가 수소를 공급하는 봉지재 분해; 반응을 가속하는 지속적인 높은 작동 온도 |
| PID | 치밀화가 불량하거나 핀홀이 있는 패시베이션 층; 가장자리 누출을 유발하는 불완전한 가장자리 절연; 불충분한 패시베이션 절연 저항 | 소다 석회 유리에서 방출되는 나트륨; 낮은 봉지재 체적 저항률; 수분 침투를 허용하는 가장자리 밀봉 실패; 불충분한 프레임 접지 |
| 습열 | 약한 가장자리 패시베이션; 부식되기 쉬운 금속화; 불충분한 가장자리 절연 | 불량한 백시트 수분 장벽; 가장자리 밀봉재 실패; 아세트산을 생성하는 봉지재 가수분해; 불완전한 라미네이션으로 남은 보이드 |
| 핫 스팟 | 높은 역방향 누설 전류; 오염 또는 국부적 저전류 영역; 전류 불일치를 생성하는 끊어진 핑거와 미세 균열 | 스트링 내 전류 불일치; 잘못된 바이패스 다이오드 선택 또는 콜드 솔더 조인트; 지속적인 외부 음영 또는 오염 |
| 미세 균열(EL로 발견) | 얇은 웨이퍼 취성; 인쇄 및 소결로 인한 잔류 응력; 절단, 분류 및 운송 중 취급 손상 | 불균일한 라미네이션 압력; 리본 솔더링으로 인한 인장 응력; 프레이밍, 취급 및 기계적 하중 중 응력; 라미네이션 후 냉각 응력 |
| UV 열화 | UV 안정성이 불충분한 반사 방지 코팅; 광 흡수를 높이는 굴절률 이동 | 봉지재 또는 백시트 내 불충분한 UV 안정제; 투과율을 감소시키는 황변; 수분을 허용하는 백시트 균열 |
| 열 사이클링 | 셀 내 잔류 응력; 금속화와 실리콘 간 열팽창 불일치 | 리본, 셀, 유리 및 봉지재 간 팽창 불일치; 응력을 집중시키는 콜드 솔더 조인트; 잔류 라미네이션 응력 |
| 1 sun에서 5 h 동안 부분 음영된 셀 하나 | 낮은 충격 강도의 얇은 웨이퍼; 도착 시 이미 존재하는 미세 균열; 잔류 공정 응력 | 불충분한 유리 두께 또는 불량한 강화; 에너지를 흡수하기에 너무 단단하거나 얇은 봉지재; 약한 프레임 지지; 부적합한 셀 간격 |
| 정의된 충격 지점에서 지정된 얼음 공 질량 및 속도 | 기존 미세 균열; 처짐 하에서 낮은 웨이퍼 강도 | 부적절한 프레임 강도 또는 접합; 불량한 셀 간격 설계; 불충분한 백시트 강성; 내부 라미네이션 응력 |
| 염수 분무 | 염화물 공격에 취약한 은 및 은-알루미늄 핑거; 약한 가장자리 보호; 낮은 소결 페이스트 밀도 | 손상된 프레임 아노다이징; 프레임 또는 백시트 밀봉 실패; 정션 박스 밀봉 결함; 리본 코팅 부식 |
| 암모니아 | 암모니아와 수분 하에서 금속화 및 패시베이션 열화 | 봉지재 및 백시트 투과성; 프레임 및 재료 반응; 가속된 가수분해 |
| 습식 누설 및 절연 | 불완전한 가장자리 절연; 불충분한 가장자리 절연; 부분 방전을 유발하는 버 및 날카로운 가장자리 | 불충분하거나 핀홀의 영향을 받는 절연 층; 과도한 프레임 접지 저항; 정션 박스 내 부적절한 연면 거리 |
| 박리 및 접착 | 셀 코팅의 낮은 표면 에너지로 인한 약한 봉지재 접착 | 목표 미만의 라미네이션 온도, 시간 또는 압력; 불량한 유리 또는 백시트 표면 준비; 봉지재 제형 불일치 |
두 열을 읽어 내려가면 구분이 일관됩니다: 셀 열은 재료 품질과 열 이력에 관한 것이고, 모듈 열은 인터페이스, 밀봉, 응력 및 공정 윈도우에 관한 것입니다. 이것이 이 표가 실제로 인코딩하는 실용적인 진단 규칙입니다.
사내에서 테스트할 수 있는 것과 할 수 없는 것
대부분의 공장은 신뢰성 테스트를 실험실에서 일어나는 일로 취급합니다. 실제로 구분은 다르며, 경계가 어디에 있는지 알면 고장에 얼마나 빨리 대응할 수 있는지가 달라집니다.
챔버 또는 실험실이 필요한 테스트
열 사이클링, 습도-동결, 습열, PID, 염수 분무, 암모니아 및 UV 전처리는 모두 교정된 제어와 장시간 무인 운전 시간을 갖춘 환경 챔버가 필요합니다. 아무도 이를 일일 생산 점검으로 실행하지 않습니다.
라인에서 실행할 수 있고 실행해야 하는 테스트
판독 측정값 — 위의 모든 테스트가 판정 기준으로 삼는 네 가지 — 은 모두 생산에 적용 가능합니다:
- IV 전력 및 전기적 성능. A+A+A+ 등급 시뮬레이터와 IV 테스터는 모든 테스트 결과가 기준으로 삼는 전력 측정값을 제공합니다. 당사의 XJCM-13A+ 모듈 IV 테스터, OTMT-A 태양광 시뮬레이터 및 ST-TLD3A+ IV 테스터 는 생산 속도에 맞춰 인라인 또는 오프라인으로 사용할 수 있도록 제작되었습니다.
- 전계발광. EL은 미세 균열, 끊어진 핑거, 비활성 영역 및 PID 영향을 받은 셀을 실제로 찾아내는 방법입니다. 인라인 EL 및 VI 검사, 독립형 모듈 EL 스테이션(예: OEL-S2400, 그리고 현장 또는 입고 검사를 위한 휴대용 장치는 서로 다른 세 가지 작업입니다. 휴대용 EL 테스터 는 라인을 멈추지 않고 입고 셀과 반품 모듈을 확인할 때 사용합니다.
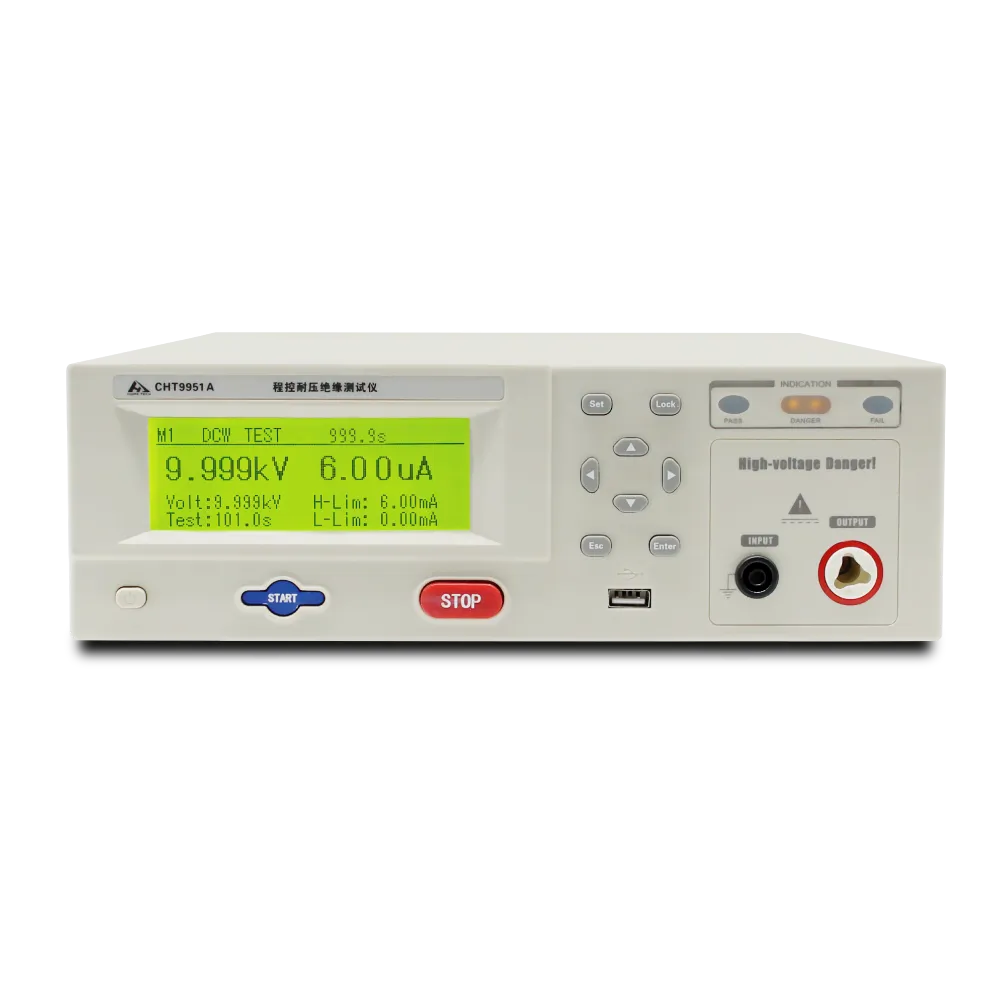
- 절연, 히포트 및 접지 연속성. 이들은 안전 판독값이며, 모듈당 실행할 수 있을 만큼 빠릅니다. CHT9980A 종합 안전 테스터 는 히포트, 절연 및 접지 연속성을 한 스테이션에서 처리하며, CHT9951A 및 CHT9930A 는 개별 기능을 담당합니다.
- 육안 검사. 여전히 필수 판독값이며, 여전히 가장 저렴한 방법입니다.
자체 테스트가 실제로 비용을 회수하는 경우
두 가지 상황이 있습니다. 첫째, 고객이 모듈을 반품하거나 목적지에서 배치가 불합격할 때: 자체 EL 및 IV 역량이 있으면 샘플을 보내고 기다리는 대신 몇 시간 만에 불량을 특성화할 수 있습니다. 둘째, 재료를 변경할 때 — 새로운 봉지재, 더 얇은 웨이퍼, 다른 리본 — 자체 라인에서 전후 IV 및 EL 비교를 통해 공정 관련 불량 모드(라미네이션 보이드, 솔더 응력, 취급 균열)를 챔버 테스트보다 훨씬 일찍 잡아낼 수 있습니다.
자체 테스트가 할 수 없는 것은 챔버 테스트를 대체하는 것입니다. 무언가 변경되었음을 알려줄 수는 있지만, 85 °C 및 85 %RH에서 1,000시간 후 모듈이 어떻게 거동하는지는 알려주지 못합니다.
신뢰성 보고서를 읽는 방법
어떤 테스트든, 보고서는 다음 질문에 답할 때만 의미가 있습니다:
- 어떤 절차와 어떤 개정판인가? MQT 번호와 표준 연도. IEC 61215-2는 개정되었으며, 개정판 간 결과는 호환되지 않습니다.
- 전후 네 가지 판독값은 무엇이었는가? IV 전력, EL, 육안, 절연 저항. 전력만 합격하면 현장 불량을 예측하는 EL 변화를 숨길 수 있습니다.
- 합격 기준은 무엇이었고, 누가 설정했는가? 표준 기준과 고객 기준은 보통 다릅니다. 5 %의 전력 저하 한계가 일반적이지만 보편적이지는 않습니다.
- 샘플 수는 몇 개이며, 어느 생산 기간의 것인가? 한 오후에 생산된 세 개 모듈의 결과는 그 오후의 샘플일 뿐입니다.
- 불량이 있었다면 무엇이었고, 표의 어느 쪽에 해당하는가? 여기서 위의 셀 대 모듈 구분이 유용해집니다: 누가 조치해야 하는지 알려줍니다.
자주 묻는 질문
IEC 61215는 신뢰성 표준인가 안전 표준인가?
IEC 61215는 설계 검증 및 형식 승인입니다 — 나열된 스트레스를 견딜 수 있는 설계임을 입증합니다. 안전은 IEC 61730입니다. 모듈에는 둘 다 필요하며, 하나의 합격이 다른 하나에 대해 아무것도 말해주지 않습니다.
TC50과 TC200의 차이는 무엇인가?
사이클 수만 다르지만 목적이 다릅니다. TC50은 명백한 재료 및 솔더 문제를 신속하게 잡기 위한 개발 및 스크리닝 테스트입니다. TC200은 IEC 61215에 따른 검증 요구사항입니다. TC50 합격이 TC200 합격을 의미하지는 않습니다.
표준이 더 짧은데 고객이 왜 192시간에서 PID를 요구하는가?
표준 기간이 검증 최소 기준으로 설정되었고, 유틸리티 규모 구매자들이 최소 수준 테스트로 예측하지 못한 현장 PID 불량을 목격했기 때문입니다. 보통 고전압 및 85 °C / 85 %RH에서의 확장 PID는 IEC 요구사항이 아니라 고객 또는 제3자 프로그램 요구사항입니다.
N형 모듈에서 LID가 중요한가?
붕소-산소 LID는 주로 붕소 도핑 P형 문제입니다. TOPCon 및 이종접합과 같은 N형 셀은 대부분 이 문제에서 자유로운데, 이것이 업계가 전환한 이유 중 하나입니다. N형에서 주시해야 할 열화 메커니즘은 LeTID이며, 붕소-산소 복합체가 아닌 수소 거동이 손실을 유발합니다.
챔버 없이 모듈을 검증할 수 있는가?
아니요. 챔버 테스트가 검증입니다. 챔버 없이 할 수 있는 것은 EL과 IV로 공정 유발 불량 모드를 조기에 감지하고, 고객이 실행할 챔버 테스트에서 불합격할 모듈의 출하를 피하는 것입니다.
이 글의 불량 원인 내용은 어디에서 왔는가?
통합 테스트 목록과 셀 측 대 모듈 측 불량 원인은 新能供应链에서 발행한 중국 업계 편집물에서 가져왔으며, 표준 명칭은 IEC 61215-2 절차 목록에 맞게 수정했습니다. 여기 인용된 심각도 수치와 합격 기준은 일반적인 업계 값이며, 표준 원문이나 고객 사양을 대체하지 않습니다. 출처와 표준이 약어에서 불일치할 경우, 우리는 표준을 따랐으며 위에 그렇게 명시했습니다.