올바른 태양광 모듈 라미네이터 선택 방법
목차
빠른 답변: 태양광 모듈 라미네이터를 선택하는 일은 브로슈어에 적힌 연간 MW 수치가 아니라 모듈 도면과 라미네이션 레시피에서 시작됩니다. 챔버 크기가 첫 번째 결정 사항인데, 이는 한 번에 몇 개의 모듈을 적재할 수 있는지를 결정하기 때문입니다: 2200 mm x 3600 mm 챔버는 기존 72셀 모듈 3개용으로 지정되었고, 2300 mm x 4600 mm 챔버는 4개용, 더 큰 챔버는 5개용이었으며, 이는 모두 새로운 레이아웃 도면 없이 현재의 대형 포맷 모듈에 재사용해서는 안 되는 구형 모듈 포맷을 기준으로 한 것입니다. 모듈 간 최소 50 mm 간격을 요구하는 사양은 플래튼 면적을 모듈 면적으로 나누면 적재량이 과대평가된다는 것을 의미합니다. 156 mm 셀과 275 W 모듈을 사용하여 용량을 산정하는 공급업체는 동일한 장비에 대해 더 높은 MW 수치를 제시할 것입니다. 대신 시간당 판매 가능한 모듈 수를 비교하십시오.
PV 모듈 제조 · Ooitech의 Jerry 작성
제품 개요 및 선택 방법론
모듈 요구 사항에 따른 선택
태양광 모듈을 선택하려면 에서 버스바 리본으로 전기적으로 연결되어야 합니다. 고립된 장비 브로셔를 넘어서 살펴봐야 합니다. 라미네이터 챔버 크기는 모듈 치수와 일치해야 하고, 사이클은 전체 생산 라인 속도와 맞아야 하며, 진공 및 온도 프로파일은 특정 봉지재 (EVA 또는 POE)에 적합해야 합니다. 장비 선택은 홍보 자료에 인쇄된 연간 MW 수치보다는 모듈 도면과 라미네이션 레시피에서 출발해야 합니다.
광고된 MW 등급은 종종 구식 모듈 형식(예: 156mm 셀, 275W 모듈)을 기준으로 용량을 계산합니다. 더 높은 모듈 와트수는 총 패널 처리량이 동일하더라도 광고된 MW를 부풀립니다. 객관적인 평가를 위해 시간당 판매 가능한 모듈 수로 기계를 비교하십시오:
시간당 판매 가능한 모듈 수 = 로드당 모듈 수 × 시간당 완료된 로드 수 × 일차 통과 수율 × 가동 시간
로딩 도면의 중요성
선택은 모듈 치수, 유리 두께, 적층 세부 사항, 봉지재 사양 및 정션 박스 위치로 시작됩니다. 축척된 로딩 도면은 정확한 여유 공간을 입증해야 합니다. 예를 들어, 모듈 간 50mm 여유 공간을 유지한다는 것은 플래튼 면적을 모듈 면적으로 단순히 나누는 것이 로드 용량을 과대 평가한다는 것을 의미합니다. 챔버 형식은 현대의 대형 모듈 치수에 대해 평가되어야 합니다.
기술 매개변수 및 구성 매트릭스
챔버 구조 선택
단일 챔버 라미네이터는 하나의 챔버 내에서 배기, 가압, 경화 및 배기를 수행합니다. 더 작은 설치 면적과 더 낮은 유틸리티 요구 사항을 특징으로 합니다. 이중 챔버 라미네이터는 라미네이션과 경화를 분리하여 한 로드가 경화되는 동안 다음 로드가 배기되도록 하여 시간당 출력을 두 배로 늘립니다.
| 구성 | 유효 작업 면적 | 인용 작업 사이클 | 평균 작동 전력 | 전체 크기 | 적합한 용도 |
|---|---|---|---|---|---|
| 반자동 | 1100 × 2200 mm | ≤18분 | ≤18 kW | 2.65 × 2.30 × 1.35 m | 수리, 시범 작업, 소형 모듈 |
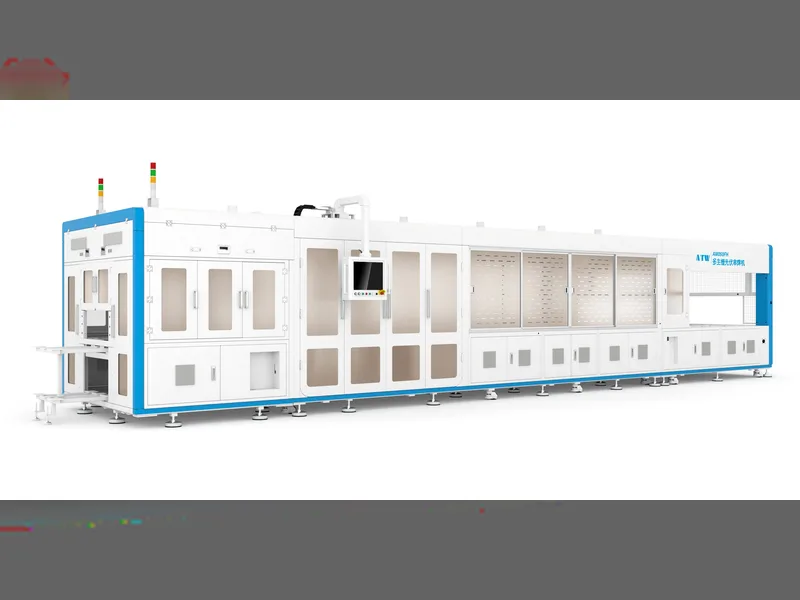
| 자동 단일 챔버 | 2200 × 3600 mm | ≤18분 | ≤30 kW | 12.1 × 3.15 × 1.8 m | 낮은 생산량 |
| 자동 이중 챔버 | 챔버당 2200 × 3600 mm | ≤9분 | ≤60 kW | 16.9 × 3.15 × 1.8 m | 연속 모듈 생산 |
| 적층 이중 챔버 | 4개의 2400 × 4600 mm 작업 레벨 | ≤9분 | ≤130 kW | 22.1 × 3.50 × 2.65 m | 제한된 바닥 면적으로 높은 출력 |
| 대형 이중 챔버 | 챔버당 2700 × 8700 mm | ≤9분 | ≤95 kW | 37.3 × 3.68 × 1.8 m; 63 t | 대형 모듈 및 대량 생산 라인 |
진공 및 열 사양
진공 성능은 고온의 적재된 챔버에서 신속한 배기가 요구됩니다. 시스템은 일반적으로 로터리 베인 펌프(예: 2X-70)와 루츠 부스터(예: ZJP300 또는 ZJP600)를 이중 챔버 구성에 결합하여 90초 이내에 100 Pa 미만의 공정 압력을 달성합니다. 가열 시스템은 열전달 오일과 다구역 PID 제어를 사용하며, 챔버당 최소 5개의 측정 지점에서 플래튼 온도 균일성을 ±1.5°C ~ ±2.0°C 이내로 제공합니다.
기술적 장점 및 주요 평가 요소
진공 및 열 수치에 대한 근거, 즉 Roots 부스터가 로터리 베인 펌프와 함께 사용되는 이유는 다음과 같습니다. 라미네이터 진공 펌프, EVA 창 및 펌프 세트가 구성되는 방식.
라인 동기화 및 타이밍
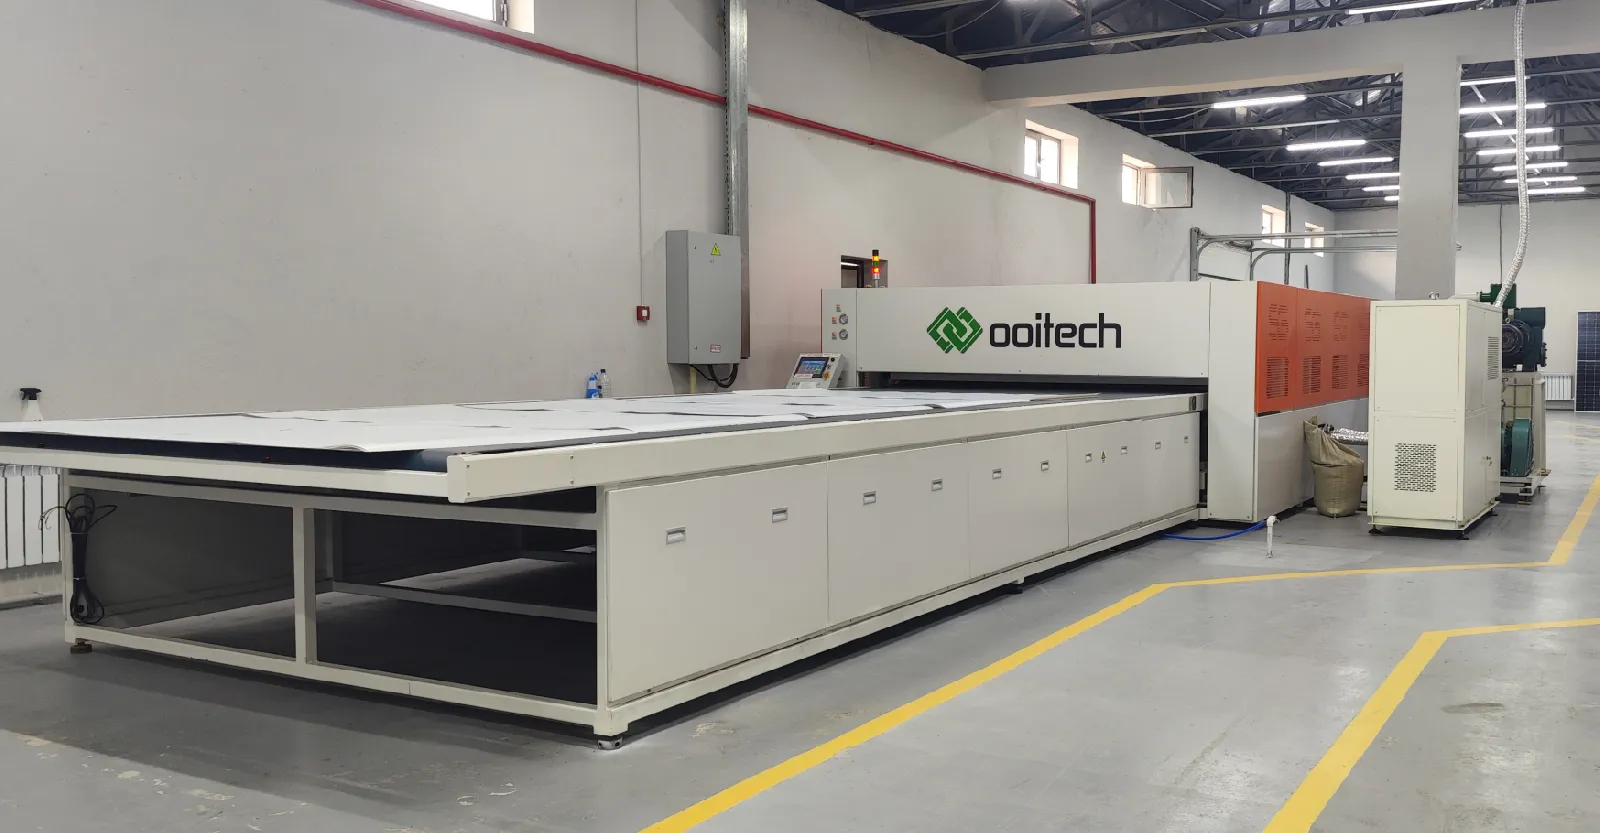
라인 레벨 버퍼 매칭: 라미네이터는 스트링, 적층, 버퍼, 냉각, 검사 및 프레임 공정과 원활하게 통합되어야 합니다. 다운스트림 처리 용량이 실제 라인 출력을 결정합니다.
명확한 사이클 시간 정의: 상세한 시간 차트는 로딩, 챔버 1 배기/가압, 이송, 챔버 2 경화, 벤팅 및 언로딩을 포함해야 하며, 총 체류 시간을 EVA/POE 경화 시간 범위에 맞춰야 합니다.
고급 진공 아키텍처: 대용량 배기와 루츠 부스터 펌프를 결합하여 이중 유리 및 백시트 스택에서 공기 갇힘과 기포 형성을 방지합니다.
엄격한 플래튼 균일성: 다중 지점 PID 가열로 대형 유리 모듈 전체에 걸쳐 균일한 가교 결합을 보장하며 냉점(cold corner)이 발생하지 않습니다.
계약상 가동 시간 및 유지보수성: 장비 활용률 목표(98%-99%)는 제외 운영 시간, 실리콘 다이어프램 교체 주기(3,000회 이상), 자동 벨트 청소 시스템을 명확히 정의해야 합니다.
제품 응용 분야 및 라인 통합
적용 시나리오
파일럿 라인 및 R&D 시설: 반자동 구성(1100 × 2200 mm)은 소량 모듈 생산, 공정 테스트 및 모듈 수리에 적합합니다.
표준 상업용 라인: 자동 단일 챔버 및 이중 챔버 장치(2200 × 3600 mm)는 중대량 태양광 패널 제조에 맞게 설계되었습니다.
고밀도 제조 공장: 적층형 다층 이중 챔버 구성은 공간이 제한된 시설에서 평방미터당 생산량을 극대화합니다.
대형 포맷 및 유틸리티 규모 라인: 중량 이중 유리, TOPCon, HJT 및 PERC 모듈 제조를 지원하도록 설계된 확장형 이중 챔버 장치(최대 2700 × 8700 mm).
시설 통합 요구 사항: 설치 시 380V/50Hz 전원, 0.6–0.8 MPa 공압 공급, 진공 펌프 냉각수, 최대 1.5 t/m²의 바닥 하중 등급, ±10 mm 이내의 바닥 평탄도를 포함한 정밀한 시설 계획이 필요합니다.
권장 사항 요구 사항 및 FAT 승인
사양 체크리스트 및 승인 기준
적절한 라미네이터 모델을 평가하고 선택하려면 5가지 중요한 데이터 입력이 필요합니다:
상세 모듈 설계 도면 및 치수 범위.
유리, 봉지재, 백시트/후면 유리 적층 사양.
봉지재 기술 데이터시트(EVA 또는 POE 경화 윈도우).
교대당 요구 모듈 생산량 및 운영 목표.
유틸리티 드롭 포인트(전원, 공기, 냉각수)를 나타내는 시설 배치도.
공장 승인 테스트(FAT)
최종 FAT 평가는 안정적인 운영 온도에서 연속 부하로 실제 생산 자재 스택을 실행해야 합니다. FAT 중 기록되는 주요 승인 지표에는 시간당 완성 모듈 수, 진공 펌프 곡선, 플래튼 다중 지점 열 분포, PLC 알람 로그, 일차 통과 수율 및 계획된 유지보수 후 재시작 시간이 포함됩니다.
관련: 버싱(겹침 솔더링)이 셀 균열을 일으키는 이유 라미네이션이 작용하는 접합부 형상을 덮으며, 이는 종종 중심 구멍 균열이 시작되는 지점입니다.
추가 자료 및 배경 데이터
이 주제에 관한 공개 참고 자료로, 업계의 기술 로드맵과 시장 데이터를 관리하는 기관들이 발행한 것입니다: