빠른 답변: 태양광 패널 제조 장비는 하나의 물체가 아니라 공정별로 구매됩니다. 각 유닛은 하나의 물리적 작업(절단, 솔더링, 배치, 접합, 밀봉, 테스트)을 담당하며, 사양이 작업보다 얇으면 고유의 고장 모드를 가집니다.
태양광 패널 제조 장비: 공정별 안내서
모듈 라인은 연속적으로 보이지만, 각자 고유의 모션 시스템과 패널을 망치는 방식을 가진 독립 기계들의 연쇄입니다. 태양광 패널 제조 장비를 하나의 견적 항목으로 취급하는 구매자는 설치 후에야 차이를 알게 됩니다. 태버가 스트링을 떨어뜨리거나 라미네이터가 가장자리에 공기를 가둘 때 말이죠.
셀 절단 및 레이저 가공
하프셀, 시ングル드, 백컨택트 구조는 셀을 조립하기 전에 셀을 변형하는 것에서 시작합니다. 레이저 스크라이빙과 클리빙은 셀을 반쪽이나 스트립으로 나누고, 에지 패시베이션과 컨택트 오프닝 도구는 상호연결을 위한 표면을 준비합니다. Ooitech는 OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000, ECPC-C350 계열을 중심으로 이 그룹을 구성하며, 각각은 하나의 범용 박스가 아닌 뚜렷한 역할을 합니다.
사양이 부족한 절단은 하류에서 실패합니다. 미세 균열을 남긴 클리브는 육안 검사를 통과하지만 라미네이션에서 또는 EL 이미지에서 실패합니다. 셀 두께 대비 스크라이브 깊이가 어떻게 제어되는지, 셀 휨이 어떻게 처리되는지, 커프에서 어떤 파편 배출이 있는지, 포맷 변경이 레시피인지 재구축인지 물어보십시오.
태버-스트링거
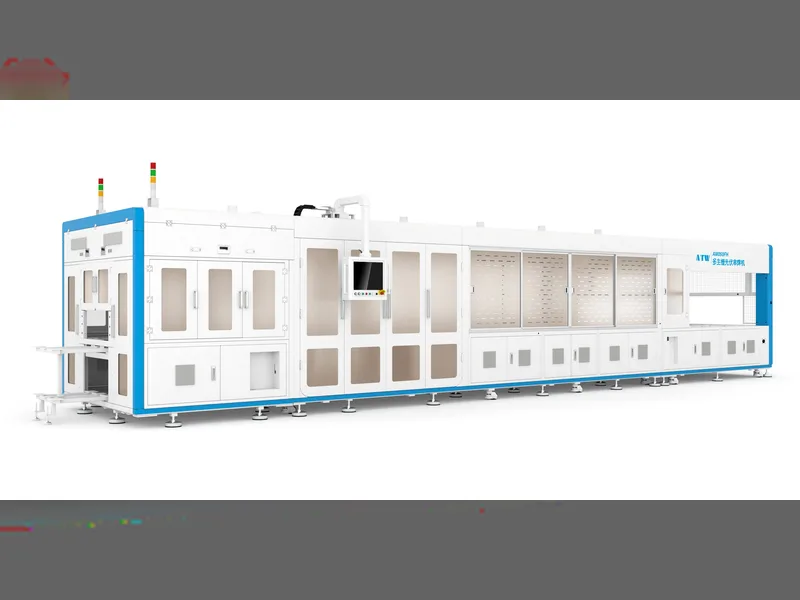
태버-스트링거는 전체 모듈의 전기적 품질을 결정합니다. 리본을 버스바에 솔더링하고 셀을 스트링으로 결합하는데, 열 사이클링, 배치 정밀도, 리본 장력이 동시에 같은 부품에 작용하는 유일한 공정입니다. 제품군은 셀 기술을 따릅니다. MBB 하프셀용 AM050FH, 주류 스트링용 SS-1500B와 SS-2500B, BC 셀용 OSLB-1300, IBC 및 백컨택트용 SL-1000, 시ングル드 레이아웃용 SL-30C가 있습니다.
실패는 극적이기보다는 미묘합니다. 전도는 되지만 저항이 있는 조인트, 레이업 로봇을 막을 만큼 산포가 큰 스트링 길이, 또는 다른 페이스트에 맞춰진 프로파일 때문에 갈라지는 셀 등입니다. 가열 및 냉각 프로파일 제어, 배치 검증, 리본 장력 조절, 공정 중 조인트 검출, 레시피 변경 검증 방법에 대해 물어보십시오. 태버 및 스트링거 선택 가이드 에서 더 자세히 다룹니다.
레이업
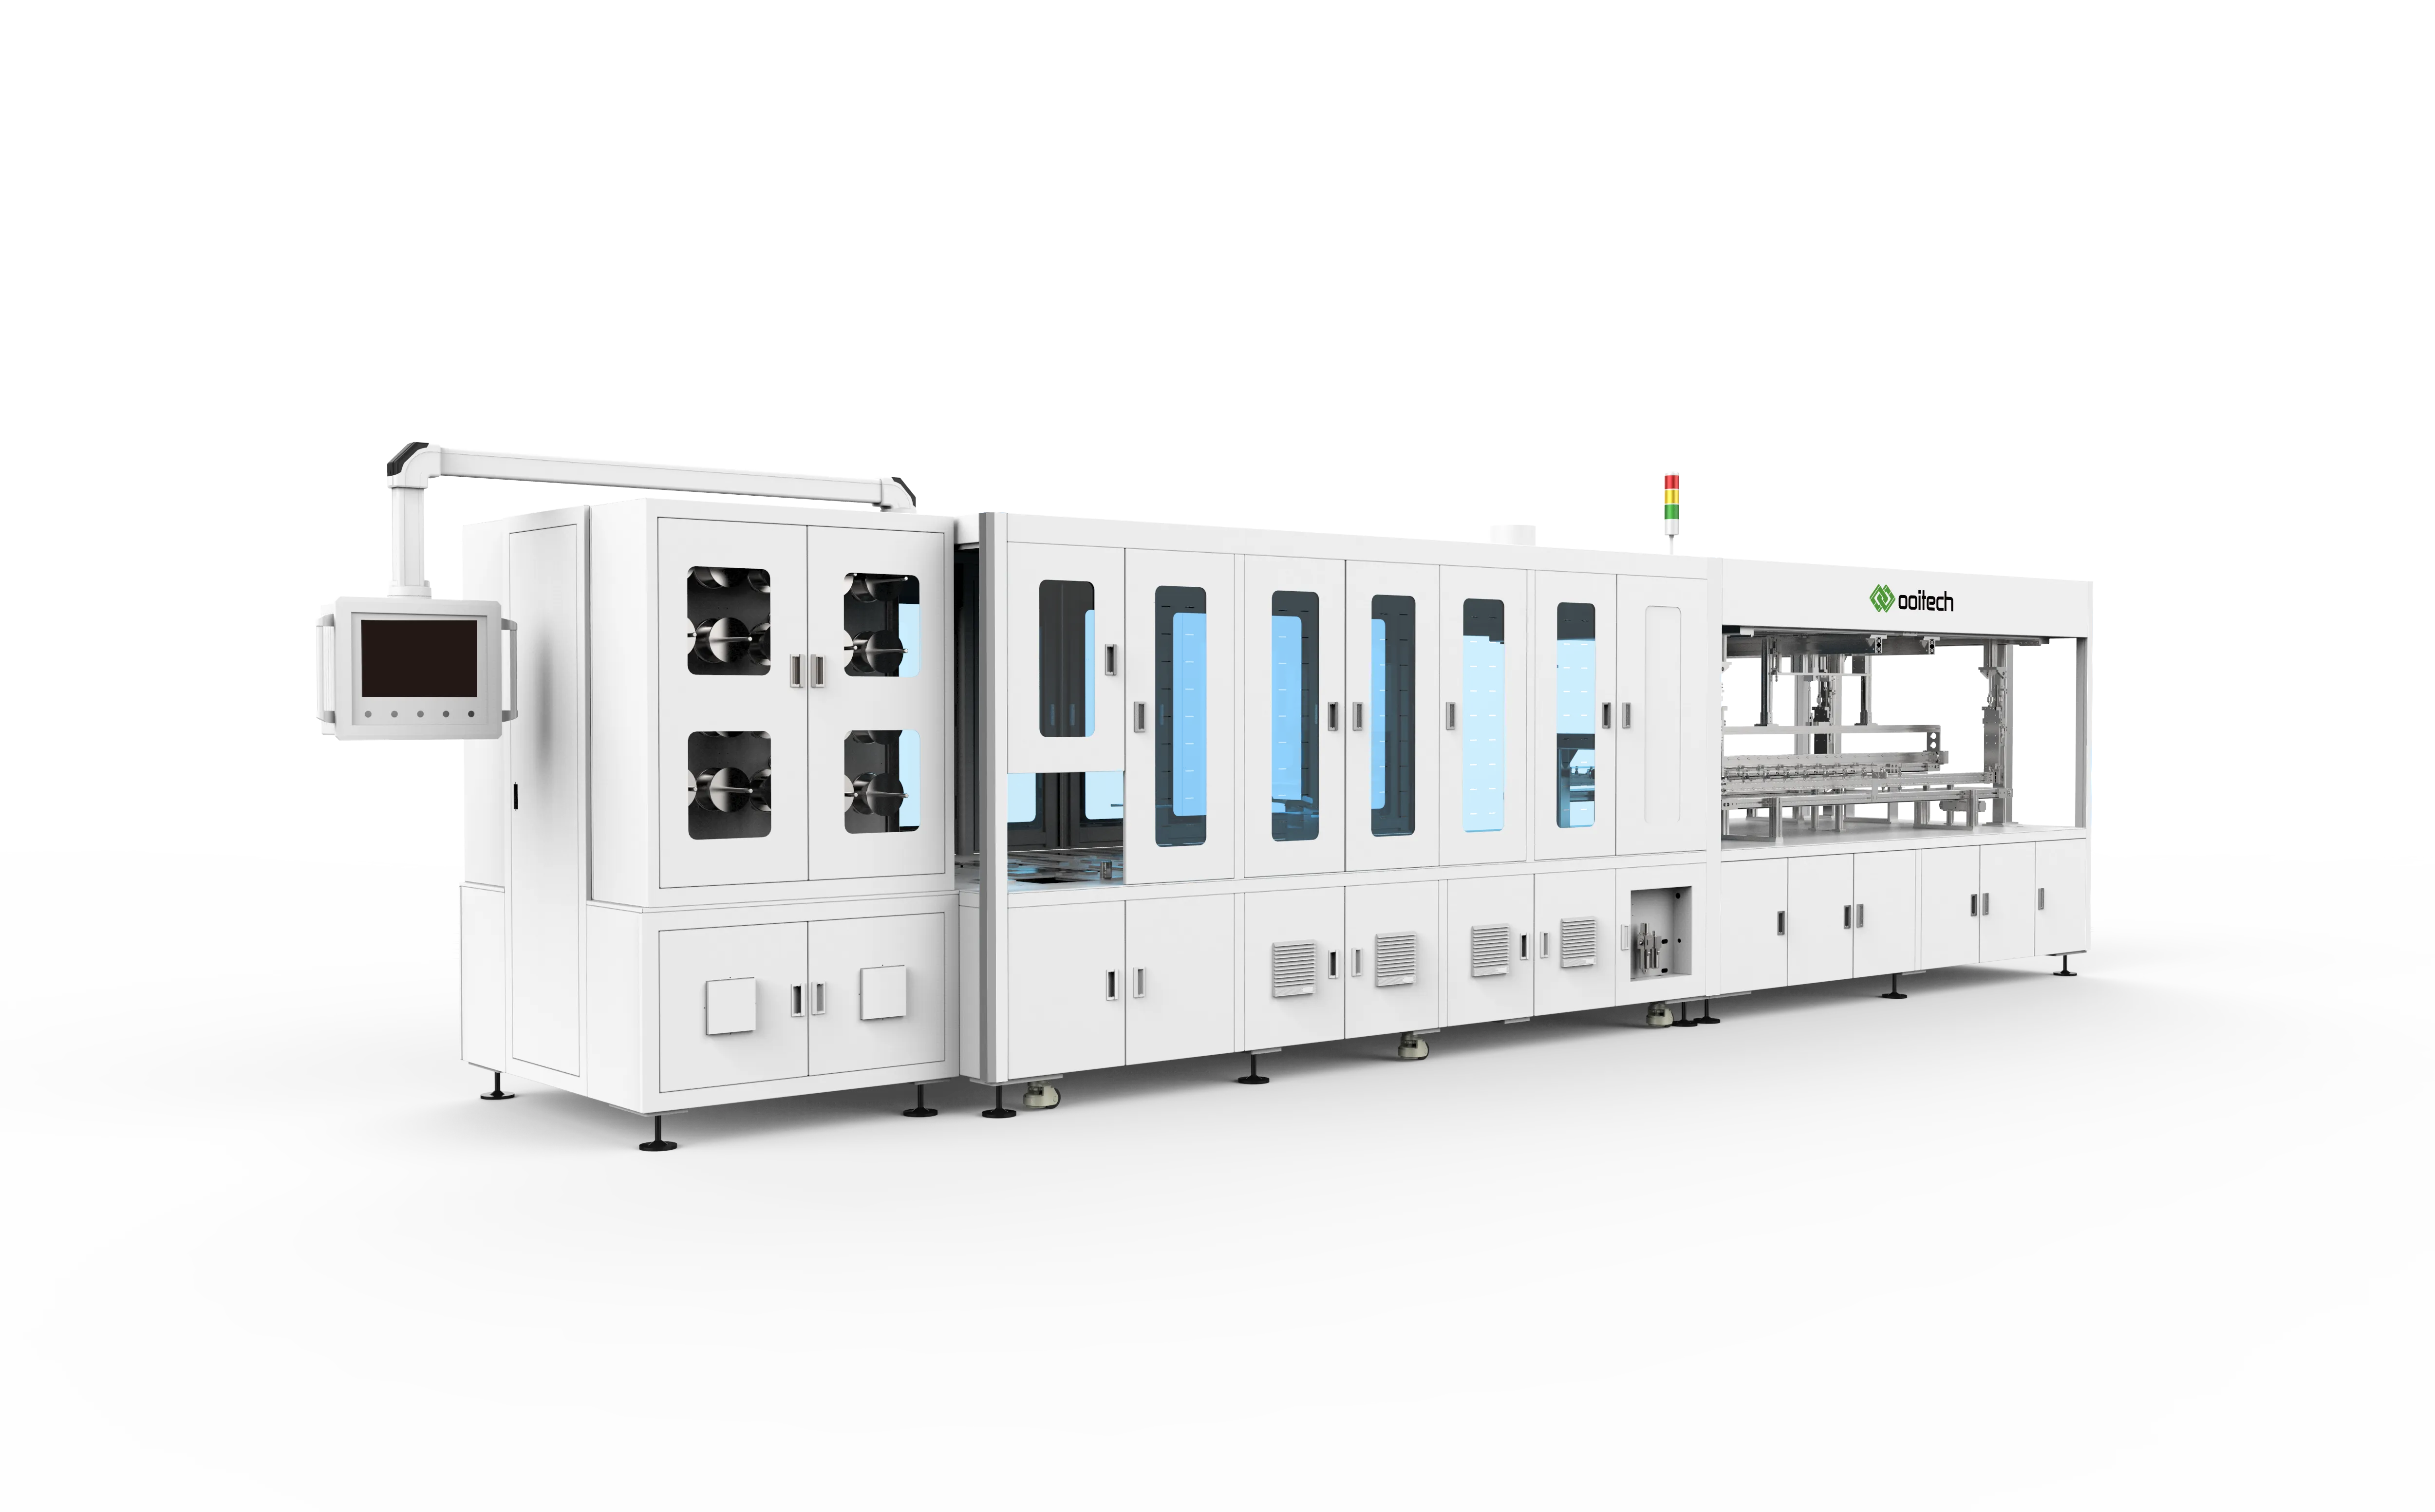
레이업은 자재 명세서를 적층물로 바꿉니다. 유리, 봉지재, 스트링 매트릭스, 봉지재, 백시트 순입니다. 수동 레이업은 소규모에서 유지되지만 그 이상은 로봇이 맡습니다. 수동 배치는 교대조 내내 반복성을 유지할 수 없기 때문입니다. Ooitech는 고속 MBB 하프셀 레이업용 WS-CL80D, 로봇 스트링 레이업용 HS-PBR, 레이업과 버싱을 결합한 SAW-100A, 버싱이 통합된 레이아웃용 ALU-HBL을 제공합니다.
사양이 부족한 레이업은 라미네이션이 영구적으로 고정시키는 정렬 불량을 만듭니다. 유리 가장자리가 어떻게 기준이 되는지, 스트링 존재가 어떻게 확인되는지, 픽 실패 시 어떻게 되는지, 비전 검사가 배치 전인지 후인지 물어보십시오. WS-CL80D 레이업 장비.
버싱
를 참조하십시오.
버싱은 스트링 끝단을 정션 박스에 도달하는 버스바 형상으로 솔더링합니다. 솔더는 적지만 작업은 많습니다. 모든 암페어가 통과하기 때문입니다. DH200-Y와 HDX200-P가 자동 버싱 역할을 담당합니다. 약한 버싱은 전력 측정 전까지 보이지 않다가, 모듈이 약간 낮은 것으로 나타나 셀이 아닌 이 태양광 패널 제조 장비 탓으로 돌려집니다. 버스바 위치가 스트링 끝단 대비 어떻게 설정되는지, 솔더링 에너지가 어떻게 제어되는지, 연속성이 어떻게 검증되는지, 모듈 설계용 라우팅이 맞는지 물어보십시오..
라미네이션
DH200-Y 버싱 장비
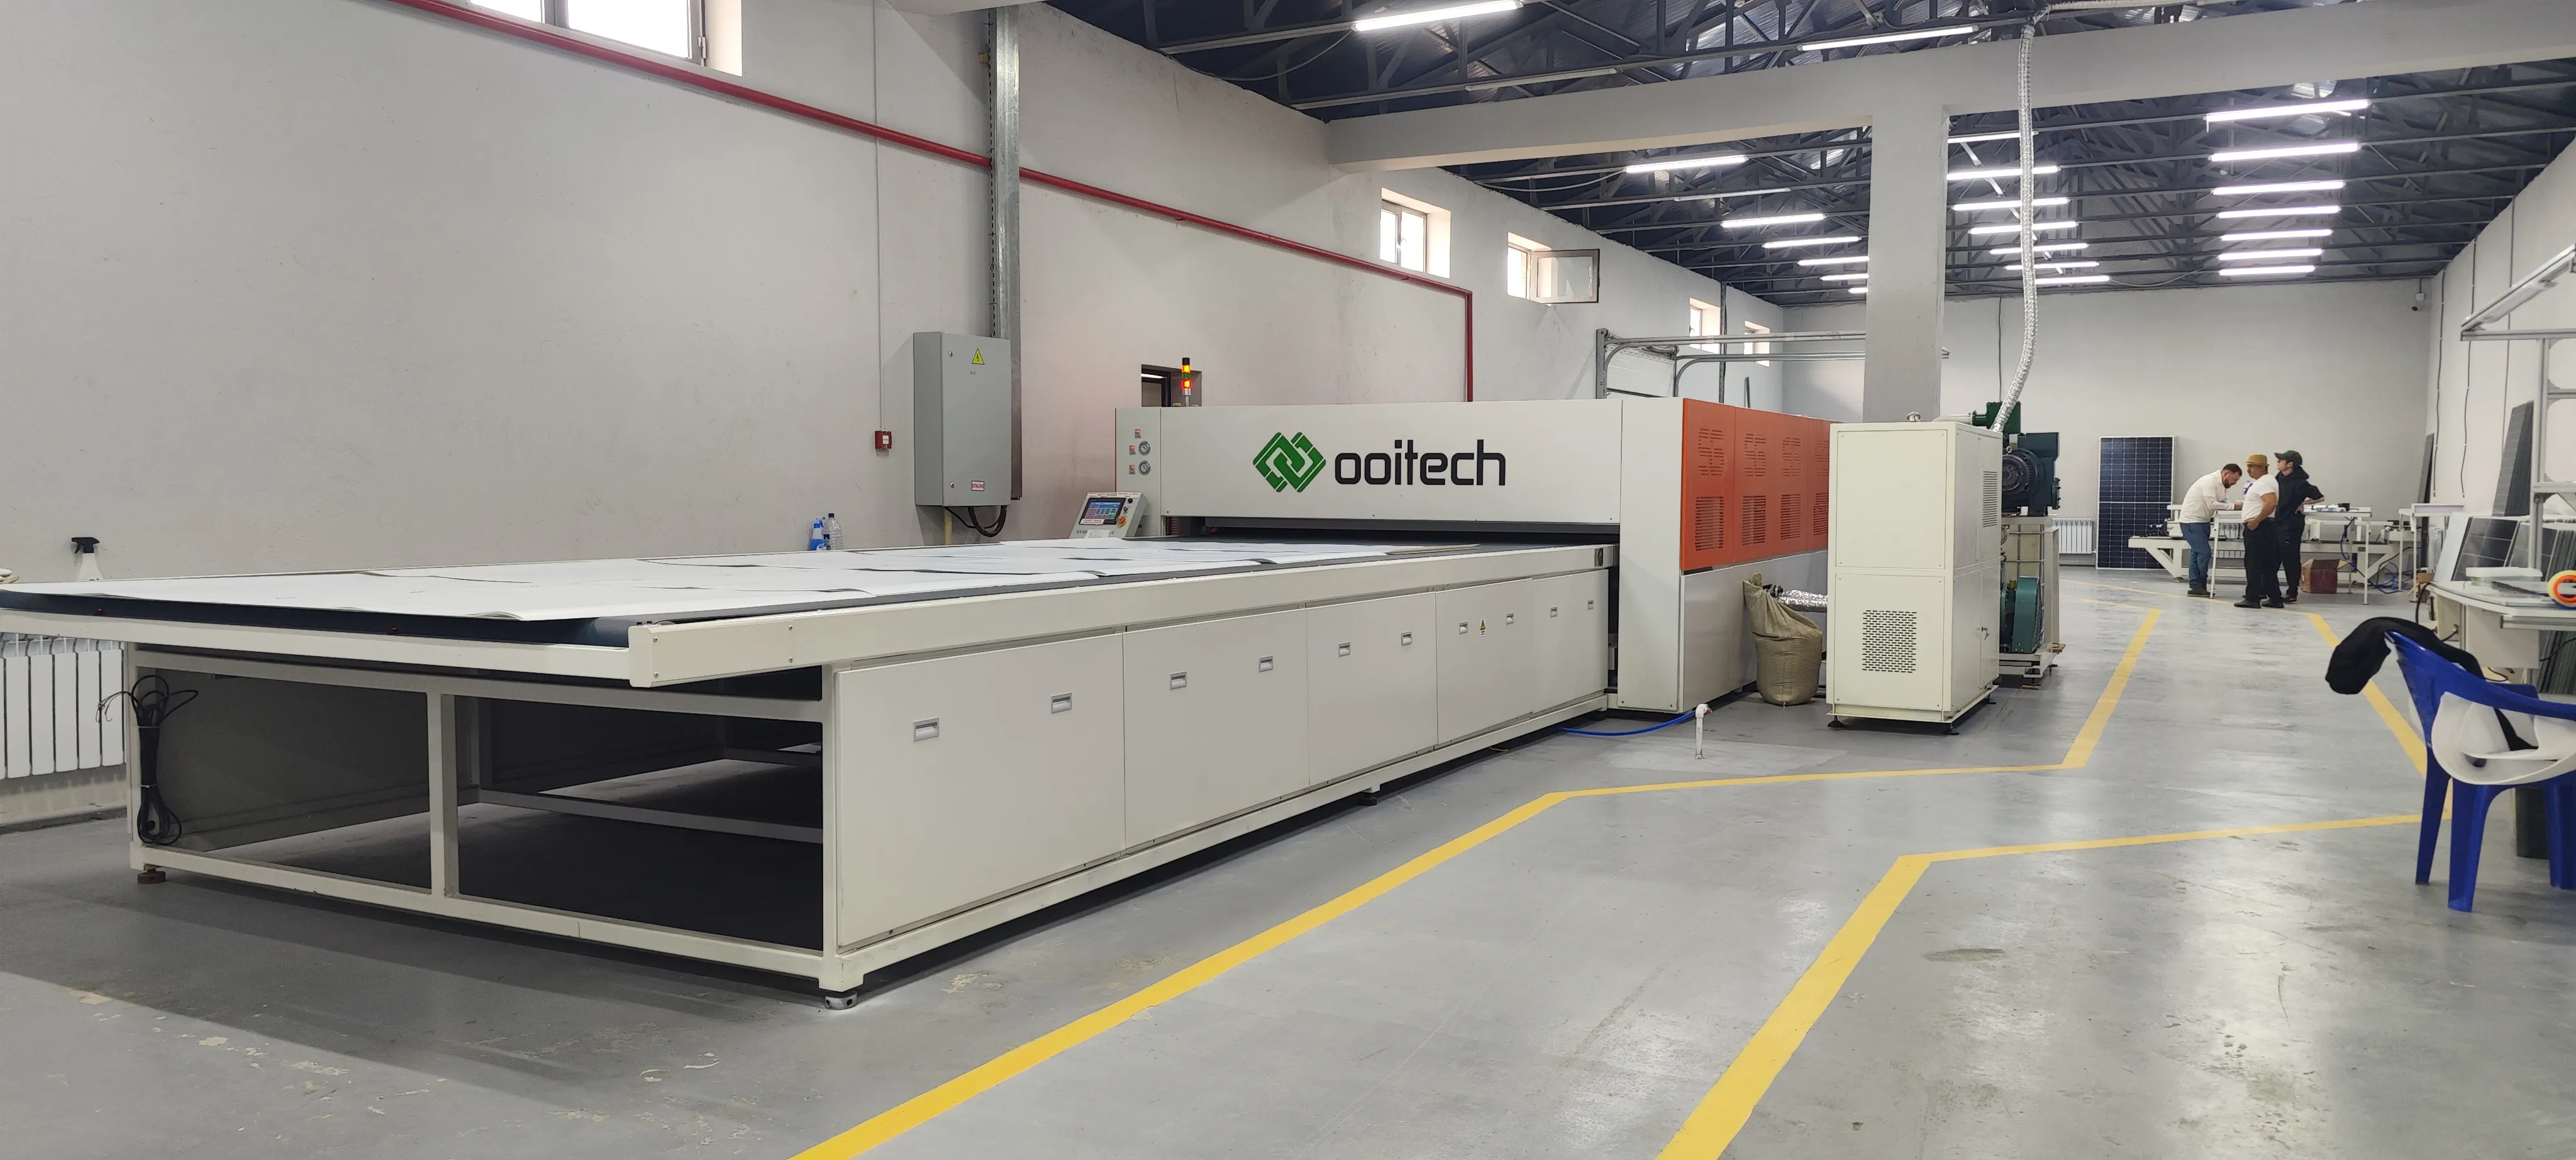
를 참조하십시오. 라미네이터는 서류상으로는 열을 가하는 프레스이기 때문에 가장 자주 과소평가되는 태양광 패널 제조 장비입니다. 실제로는 진공, 온도, 압력 프로파일링 기계이며 프로파일이 곧 제품입니다. OTCY-2754DD는 BIPV 작업을 겨냥한 단층 이중 챔버 설계이고, OCY-H600D는 소규모 운영용 반자동 라미네이터입니다..
프레이밍
사양이 부족한 라미네이션은 기포, 압출, 셀 이동, 또는 완전히 가교되지 않은 백시트를 만듭니다. 모두 대충 보면 통과하지만 나중에 습열 또는 EL 검사에서 실패합니다. 레시피가 허용하는 가열 구역과 압력 단계 수, 진공이 어떻게 형성되고 유지되는지, 실제 프로파일이 설정값 대비 어떻게 기록되는지 물어보십시오. 자세한 내용은
라미네이터 선택 가이드 에 있습니다..
프레이밍은 라미네이션된 패널에 프레임을 압착하며, 대부분의 기계에서 같은 패스에 구조용 접착제를 도포합니다. 비드 양과 위치가 기계적 고정과 습기 밀봉을 모두 결정합니다. OTZK-A는 자동 접착제 도포 기능이 있는 자동 프레이밍 기계입니다.
사양이 부족한 공정은 조인트를 굶기거나(나중에 느슨해지는 프레임) 범람시켜(유리에 접착제) 문제를 만듭니다. 비드 형상이 어떻게 제어되는지, 코너 간섭이 어떻게 처리되는지, 누락된 비드가 어떻게 검출되는지, 공구가 어떤 프레임 프로파일을 수용하는지 물어보십시오. 자세한 내용은
OTZK-A 프레이밍 장비 에 있습니다..
세척
정션 박스 용접 및 글루 충전
여기에는 두 가지 작업이 있습니다. KS-01C는 버스바에서 박스 단자로의 연결인 정션 박스 용접을 수행하고, SPZ-AB10S/JH는 습기에 대비해 박스를 포팅하는 글루 충전을 수행합니다. 라인에는 둘 다 필요하며 실패 양상이 다릅니다. 콜드 웰드는 전기적 결함이고, 불완전한 포팅은 몇 달 후 나타나는 부식 결함입니다.
용접기가 동작을 완료하는 것이 아니라 조인트를 어떻게 검증하는지, 포팅 부피가 어떻게 계량되는지, 다른 공급업체의 박스가 어떻게 수용되는지, 단계 사이에 어떤 경화 처리가 있는지 물어보십시오.
명세가 부족한 테스터는 요란하게 실패하지 않습니다. 잡아냈어야 할 패널을 통과시키거나 정상 패널을 불량으로 판정하고, 결국 작업자는 그 장비를 신뢰하지 않게 됩니다. 카메라가 판매 대상 결함 등급을 어떻게 분해하는지, IV 기준이 어떻게 교정되는지, 결과가 패널 시리얼에 어떻게 추적되는지, 그리고 경계선상의 결과를 소프트웨어가 어떻게 처리하는지 물어보십시오. 다음을 참조하십시오: OEL-S2400 EL 테스터.
자재 측 장비
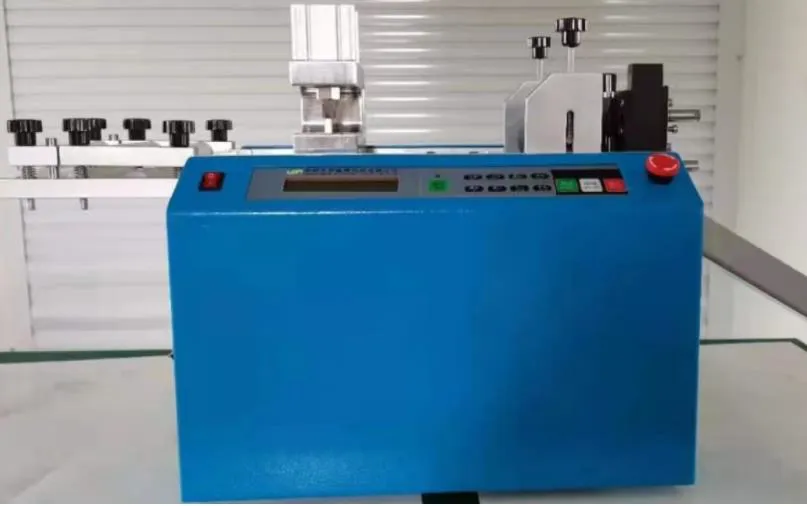
모든 태양광 패널 제조 장비가 셀을 다루는 것은 아닙니다. 리본 절단 및 성형, EVA 및 백시트 절단, 유리 핸들링은 하류 공정의 입력 품질을 결정합니다. 리본을 일관성 없이 절단하면 스트링거가 걸리고, 거친 봉지재는 라미네이션이 닫을 수 없는 밀봉 경로를 남기며, 결을 거슬러 절단된 백시트는 진공 상태에서 주름이 집니다. 이러한 유닛은 공정 스테이션에 비해 저렴하기 때문에 건너뛰기 쉽습니다. 절단 길이 반복 정밀도를 요구하십시오.
스테이션 요약
| 스테이션 | 모델군 | 사양서에 반드시 명시해야 할 항목 |
|---|
| 셀 절단 | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | 스크라이브 깊이, 파편 배출, 전환 |
| 태버-스트링거 | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | 열 프로파일, 배치 확인, 접합 검출 |
| 레이업 | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | 유리 기준 정렬, 픽업 실패, 비전 타이밍 |
| 버싱 | DH200-Y, HDX200-P | 버스바 위치 결정, 솔더 에너지, 연속성 |
| 라미네이션 | OTCY-2754DD, OCY-H600D | 존, 진공 스테이징, 프로파일 로깅 |
| 프레이밍 | OTZK-A | 비드 형상, 비드 검출, 프레임 범위 |
| 접속함 | KS-01C, SPZ-AB10S/JH | 용접 검증, 포팅 계량, 박스 결합 |
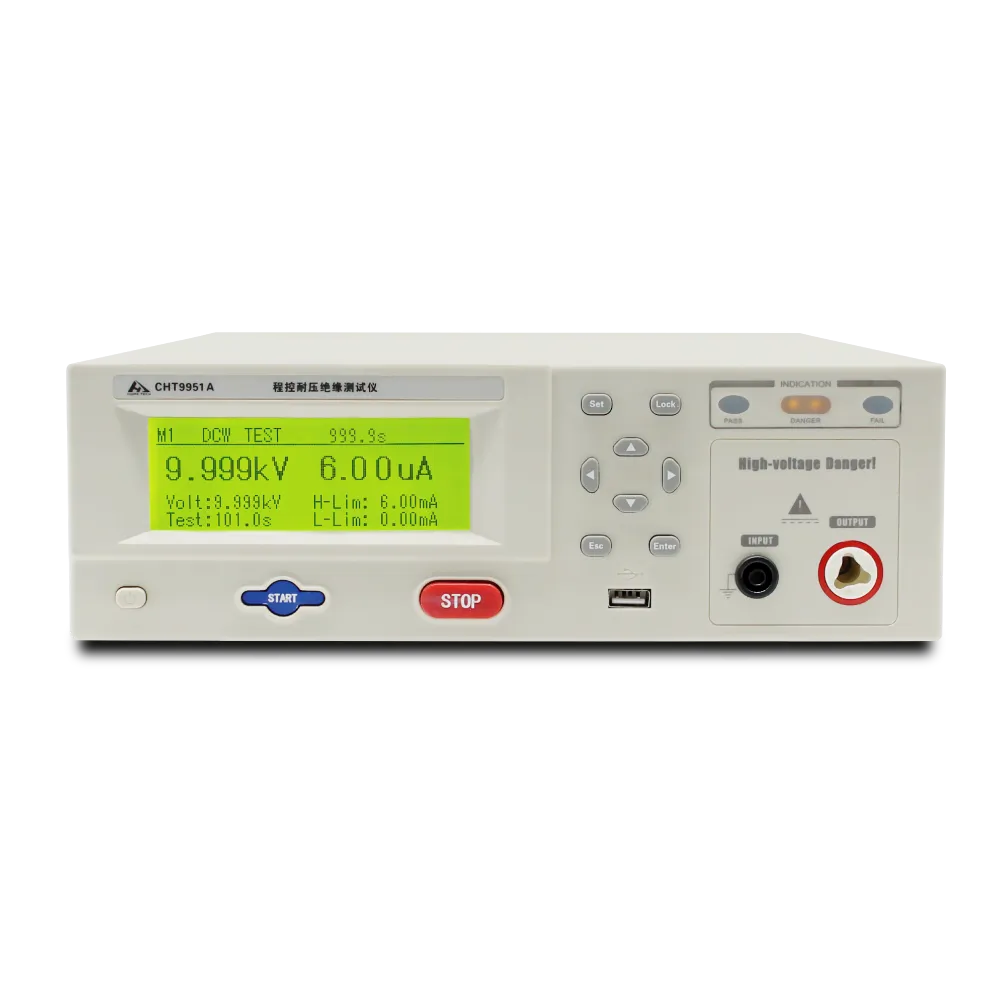
| 인증 시험 | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | 결함 분해능, IV 교정, 추적성 |
스테이션 간 상호 제약 방식
여기서 독립적인 것은 없습니다. 정밀하지만 느린 스트링거는 레이업 로봇을 굶깁니다. 라미네이터 사이클이 길면 프레이밍이 패널을 버퍼링해야 합니다. 느린 테스터는 모든 것이 뒤에서 기다리는 대기열이 됩니다. 태양광 패널 제조 장비를 개별적으로 지정할 때는 양옆 스테이션에 대해 무엇을 전제하는지 — 사이클 호환성, 패널 크기 범위, 핸들링 방식 — 물어보십시오. 통합 리스크가 바로 거기에 있습니다. 그룹화 결정은 다음에 속합니다: 스테이션 및 라인 레이아웃 가이드.
Ooitech는 이러한 스테이션을 턴키 라인, 반자동 및 완전 자동으로 공급하며, 납품 범위에 작업자 교육과 애프터서비스 지원이 포함됩니다.
FAQ
모듈 라인에서 가장 중요한 스테이션은 무엇입니까?
태버-스트링거와 라미네이터, 이 순서입니다. 이들이 전기적 및 기계적 수율을 결정합니다. 하류의 모든 것은 그들의 실수를 검출할 뿐입니다.
태양광 패널 제조 장비를 한 대씩 구매할 수 있습니까?
예, 많은 신규 공장이 그렇게 하며, 물량이 정당화되면 스테이션을 추가합니다. 각 유닛은 보유 장비의 패널 크기 범위와 핸들링에 맞아야 합니다.
구매 전에 명세가 부족한 스테이션을 어떻게 식별합니까?
성능이 아니라 공정 중 무엇을 측정하는지 물어보십시오. 공정 중 검사 없이 동작만 완료하는 스테이션은 결함을 조용히 통과시킵니다.
이 장비들은 결정질 실리콘 모듈 전용입니까?
설명된 순서는 결정질 실리콘용입니다. 백컨택트, 시ングル드 및 BIPV 제품은 스테이션 순서는 유지하지만 툴링이 달라지며, 이것이 모델군이 셀 기술별로 다른 이유입니다.
스테이션 상담이나 풀라인 견적 요청은 모듈 설계와 목표 생산량을 보내주십시오 그러면 스테이션 목록과 대조해 드리겠습니다.